三维扫描仪被称为"光学尺子",能精准"洞悉"汽车、模具、机械零部件、精密电子元件的每一个微小细节。然而,当这把尺子自身精度存疑时,它给出的"答案",还靠得住吗?!
本文从三维扫描仪技术原理出发,结合ISO 10360-13:2021国际标准的四大核心指标:高精度、体积精度、球度、平面度,帮你彻底搞懂三维扫描仪选购这件事,并附上三维扫描仪四大核心指标的详细解读和三维扫描仪五步选购避坑法。
理解三维扫描仪工作原理,才能理解精度
在分析三维扫描仪精度指标之前,有必要先了解三维扫描仪的基本工作原理。目前,市面上的三维扫描仪产品,主要采用以下几种技术路线:
向物体表面投射特定编码的光图案(如正弦条纹、格雷码),相机捕捉变形后的图案,通过三角测量原理计算每个像素的三维坐标。计量级结构光扫描的优势在于精度高、分辨率高,适合精密零部件尺寸检测。
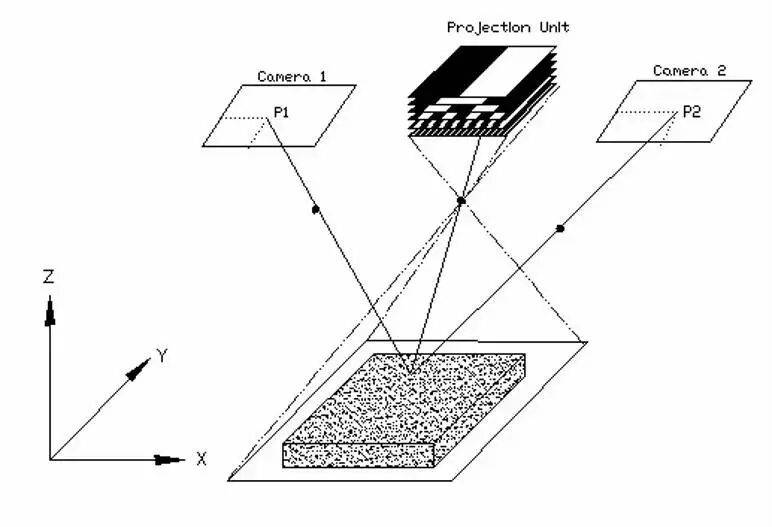
计量级结构光扫描技术的核心在于"编码"二字:投射器发出的每一道光都携带空间位置信息,相机捕获后,通过解码,即可还原三维坐标。
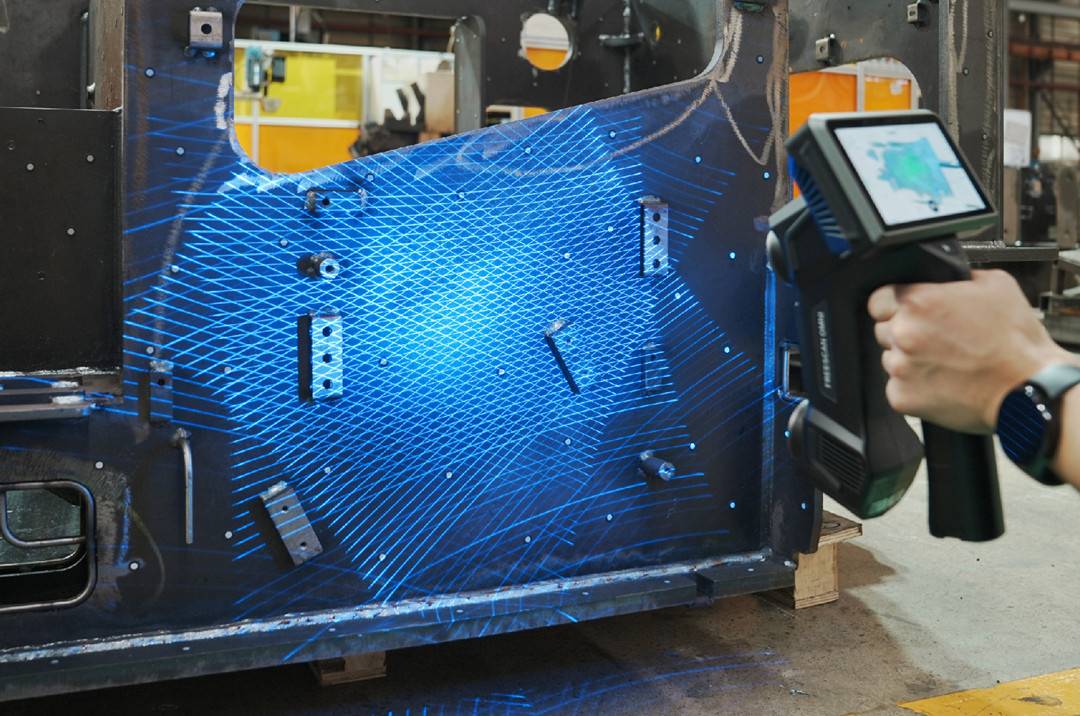
发射一条或多条激光线到物体表面,相机从不同角度捕捉激光线的变形,通过三角测量计算三维点云。手持式三维扫描设备灵活便携,适合现场检测。蓝光激光相比红光具有更强的抗环境光干扰能力,在深孔、凹槽和高反光金属表面的三维扫描应用场景中表现更优。
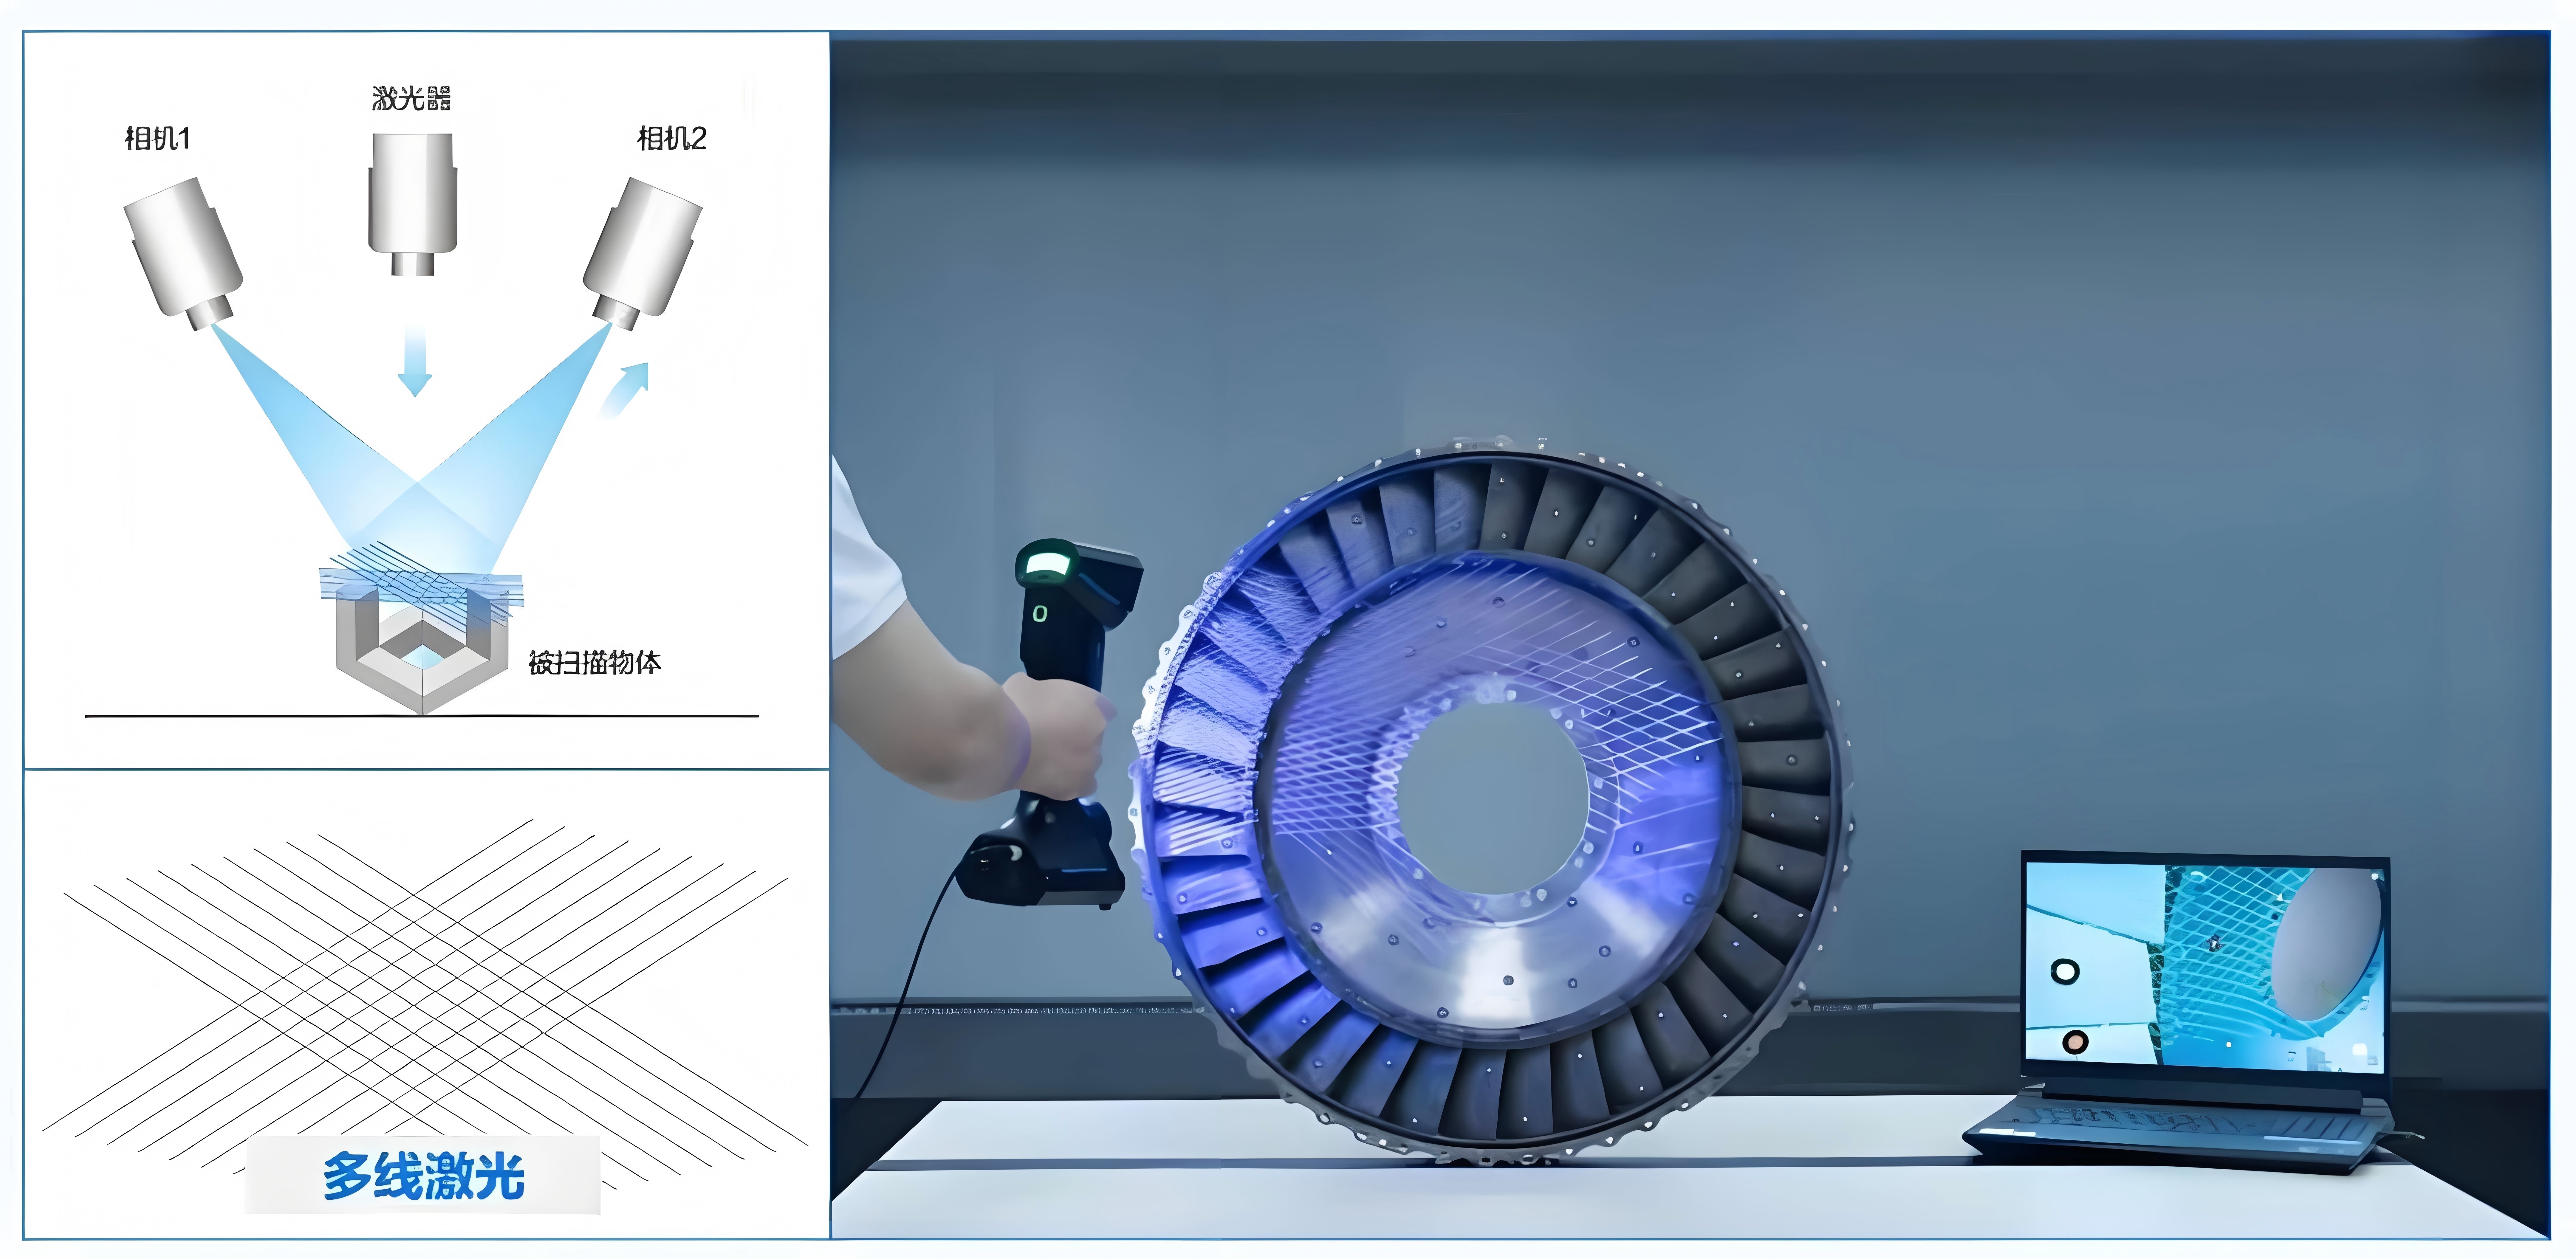
激光扫描的"线"越多,单次扫描覆盖面积越大,扫描效率就越高。目前,主流激光三维扫描仪产品配置从7线到42线不等,高端设备如先临三维FreeScan Omni无线一体式手持三维扫描仪已达到119条激光线。
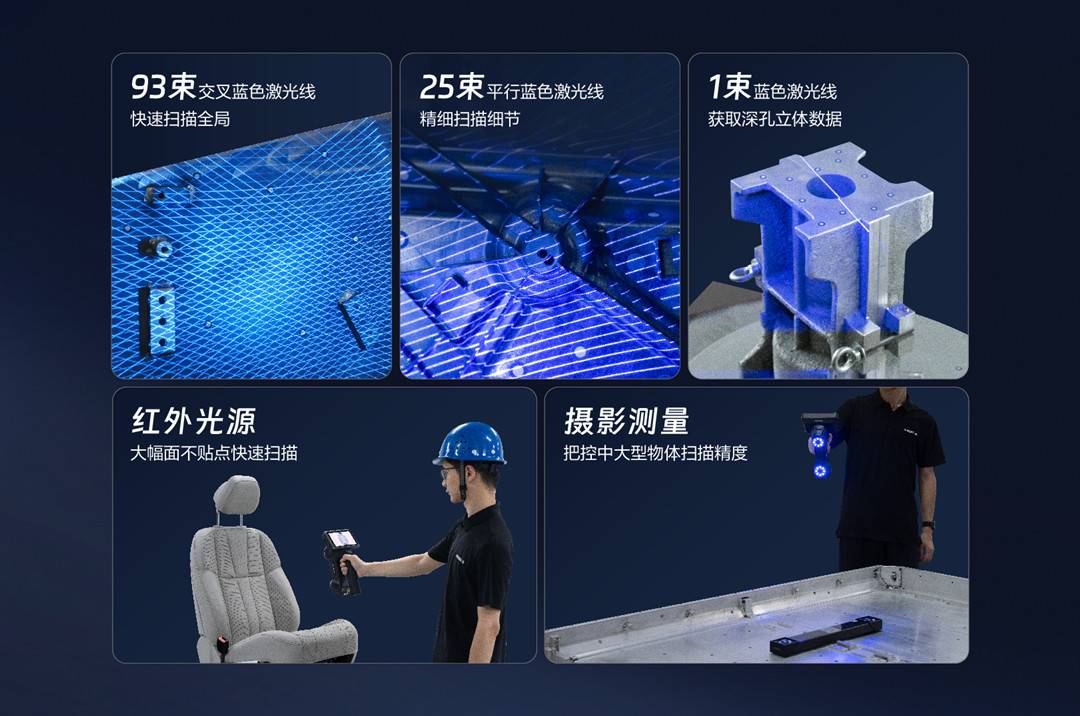
通过高分辨率相机拍摄带有编码点和标尺的空间照片,建立全局坐标参考框架。不是独立的扫描技术,而是精度“外挂”——配合激光或结构光扫描使用,能显著降低大型工件的扫描误差累积。
摄影测量的原理类似于给空间“钉钉子”,通过编码点建立全局坐标锚点,让每次局部扫描都有了“参照系”,从而避免误差在拼接过程中不断累积放大。
对于飞机机身、汽车车身、风电叶片等数米甚至数十米的大型工件,摄影测量几乎是不可或缺的精度保障手段。
技术路线没有优劣,关键看应用场景。 计量级结构光三维扫描仪适合实验室精密检测,手持式激光三维扫描仪适合车间现场,摄影测量则是大型工件尺寸测量的必备辅助。
| 精度等级 | |||
| 扫描速度 | |||
| 工作距离 | |||
| 环境要求 | |||
| 典型场景 | |||
| 价格区间 |
理解了三维扫描仪工作原理,我们再来看精度。很多用户在看三维扫描仪参数时,就盯精度的数字,但是,精度数字越小就说明产品越厉害吗?结论是:不一定!
举个例子:
某模具厂花15万买了台三维扫描仪,参数表上写着"精度0.02mm",结果拿回车间扫一个1米长的汽车保险杠模具,拼出来的数据和三坐标测量机差了0.3mm。
明明精度是0.02mm,为什么会有这么大的误差呢?
真相:0.02mm是单幅精度,不是体积精度。就像你买了一台单张照片分辨率很高的相机,但拼成全景图后,边缘可能完全对不上。
评价三维扫描仪的优劣,不能靠三维扫描仪厂家自说自话。国际标准 ISO 10360-13:2021 提供了一套完整的三维扫描仪评估标准,配合国家计量技术规范JJF 1951-2021,从四大核心指标,系统评估三维扫描仪的综合性能。
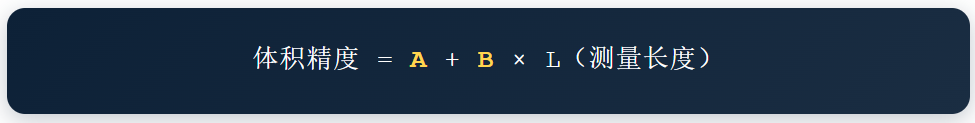
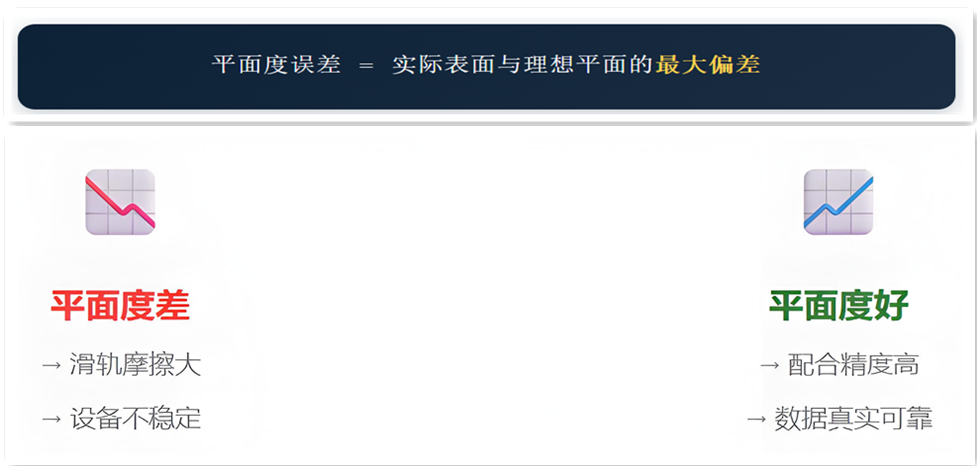
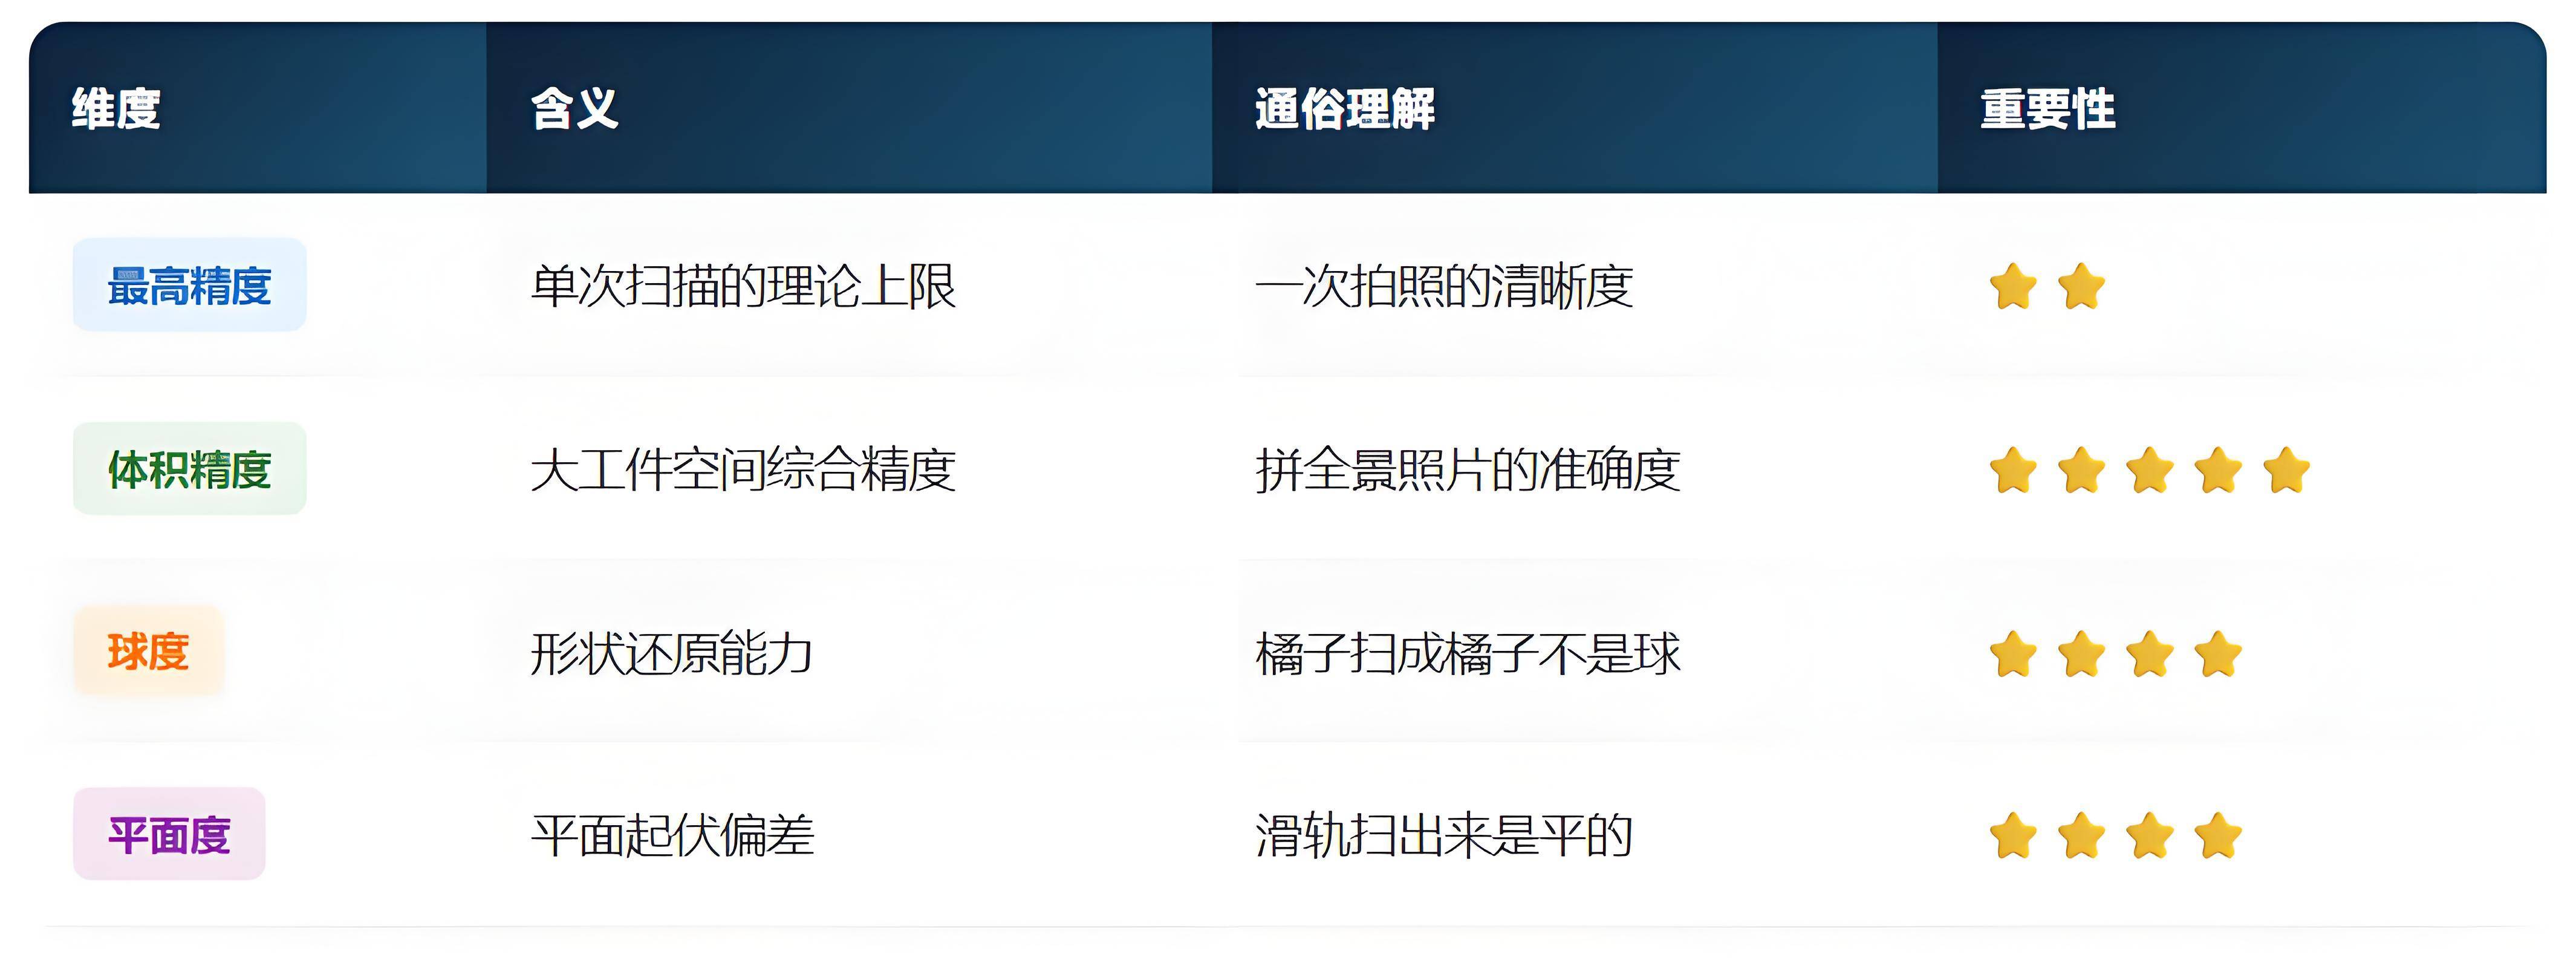
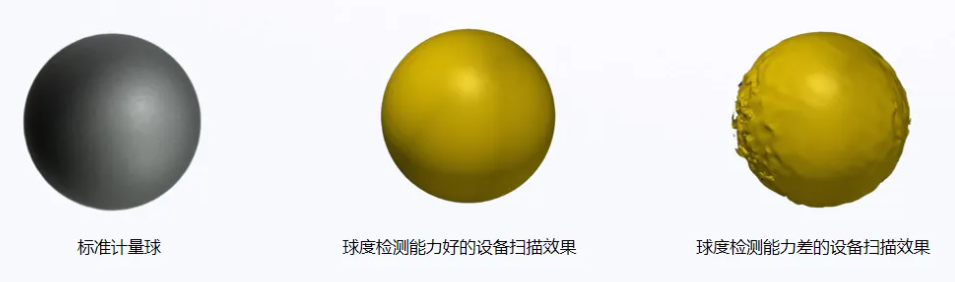
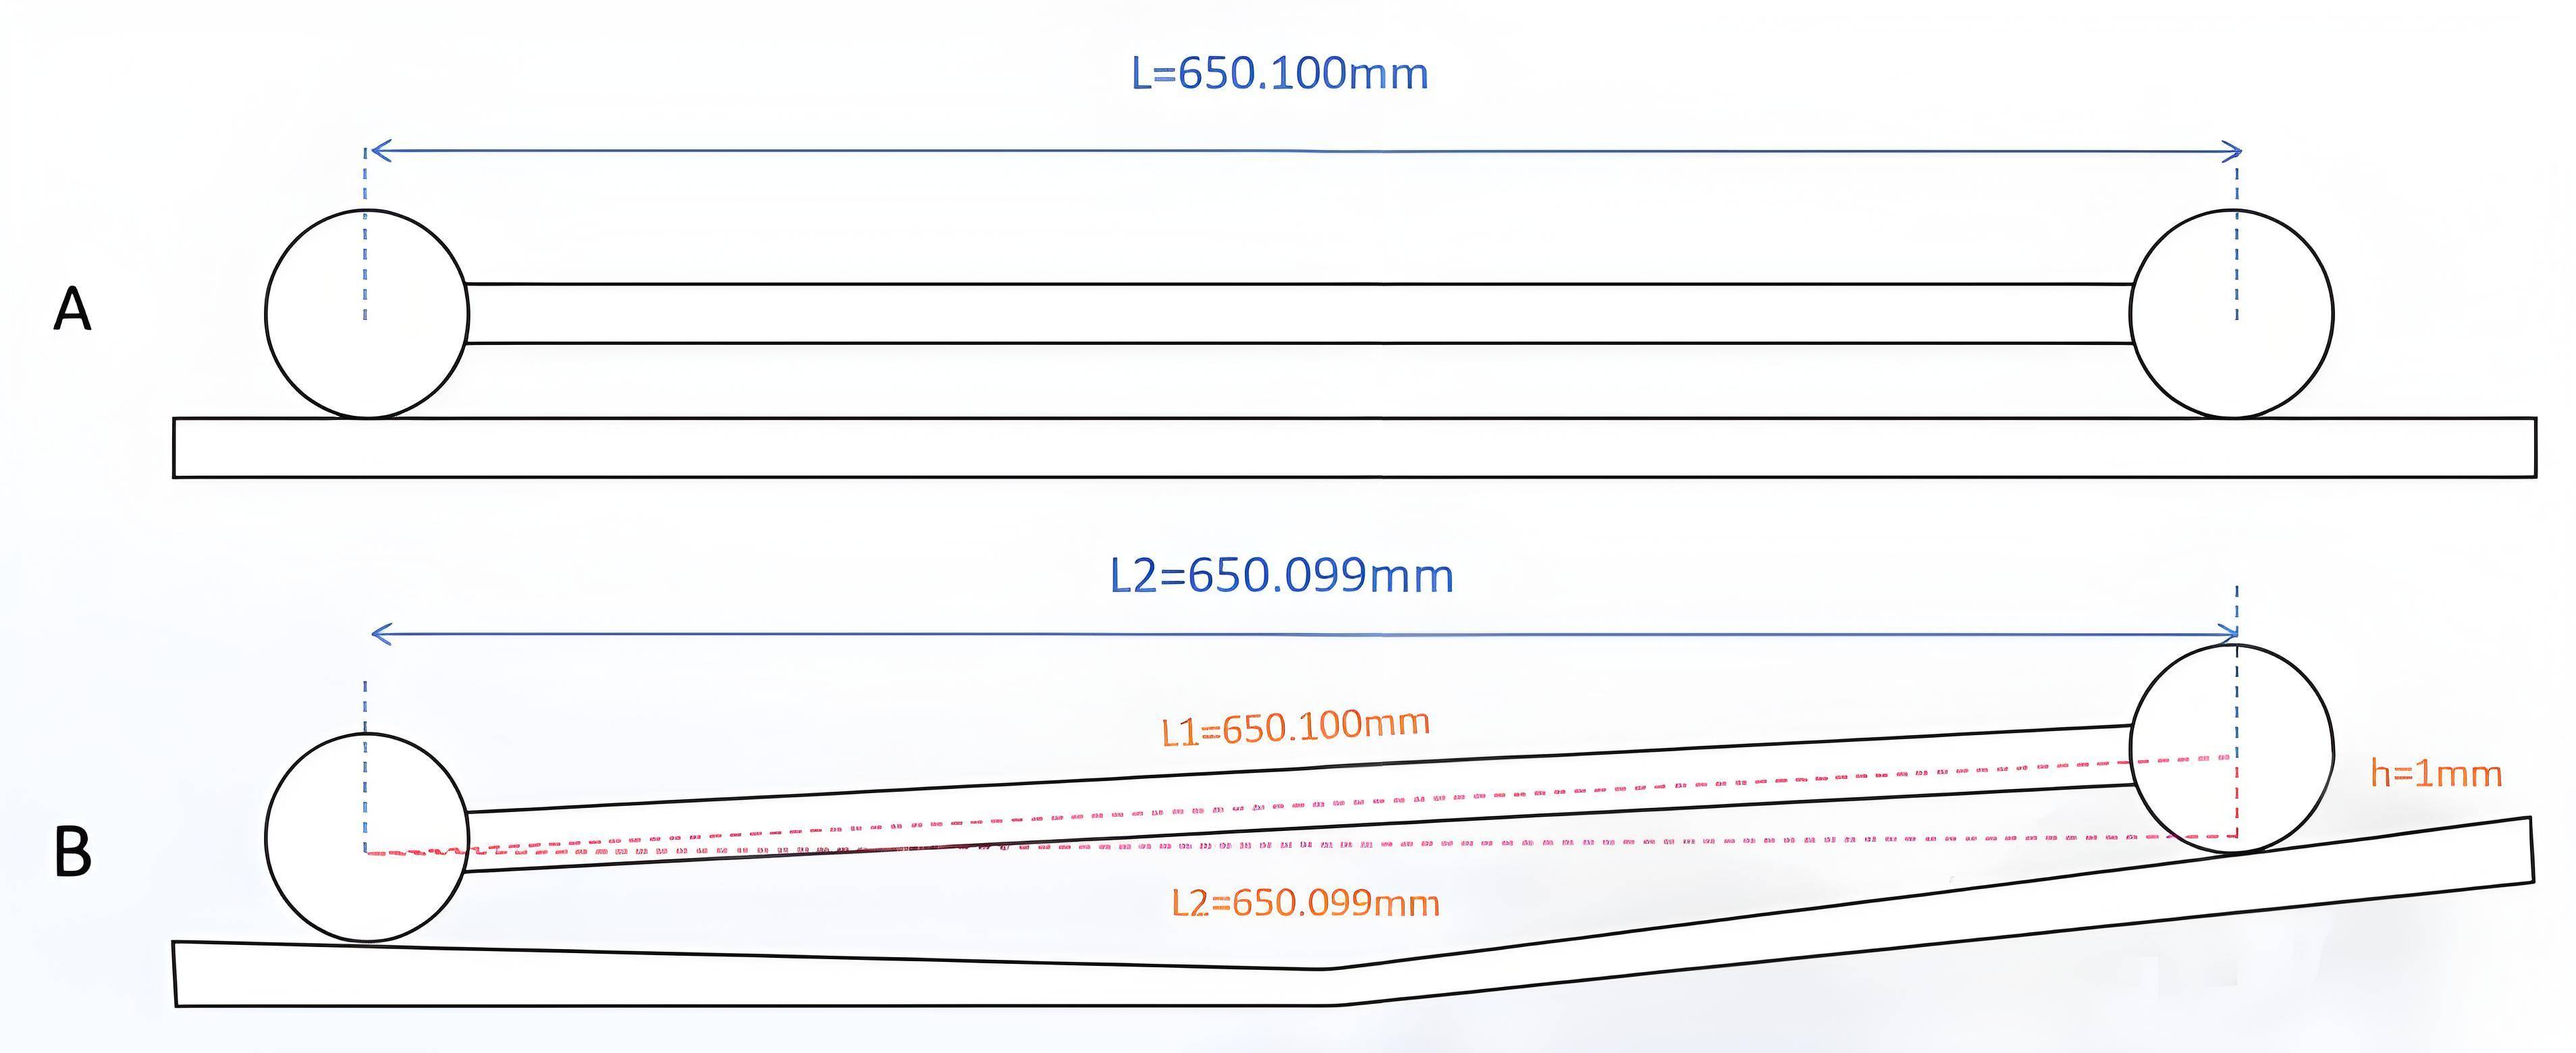
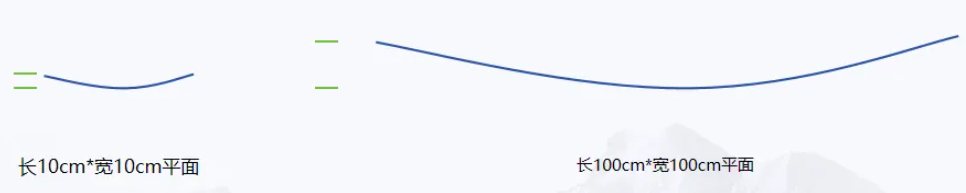
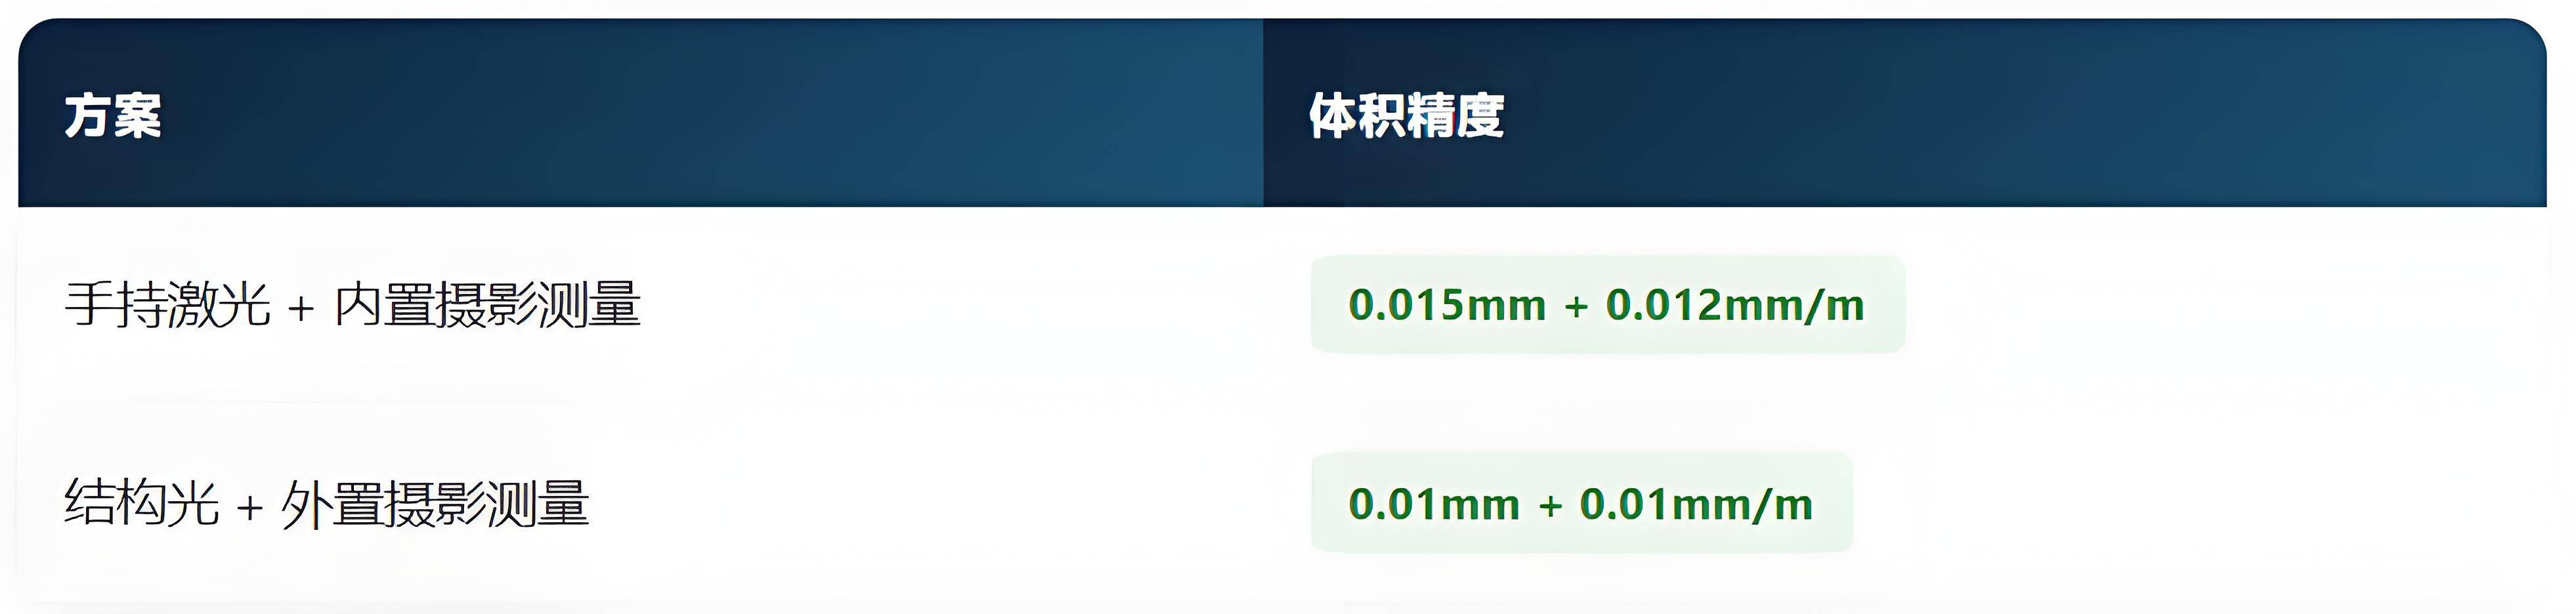
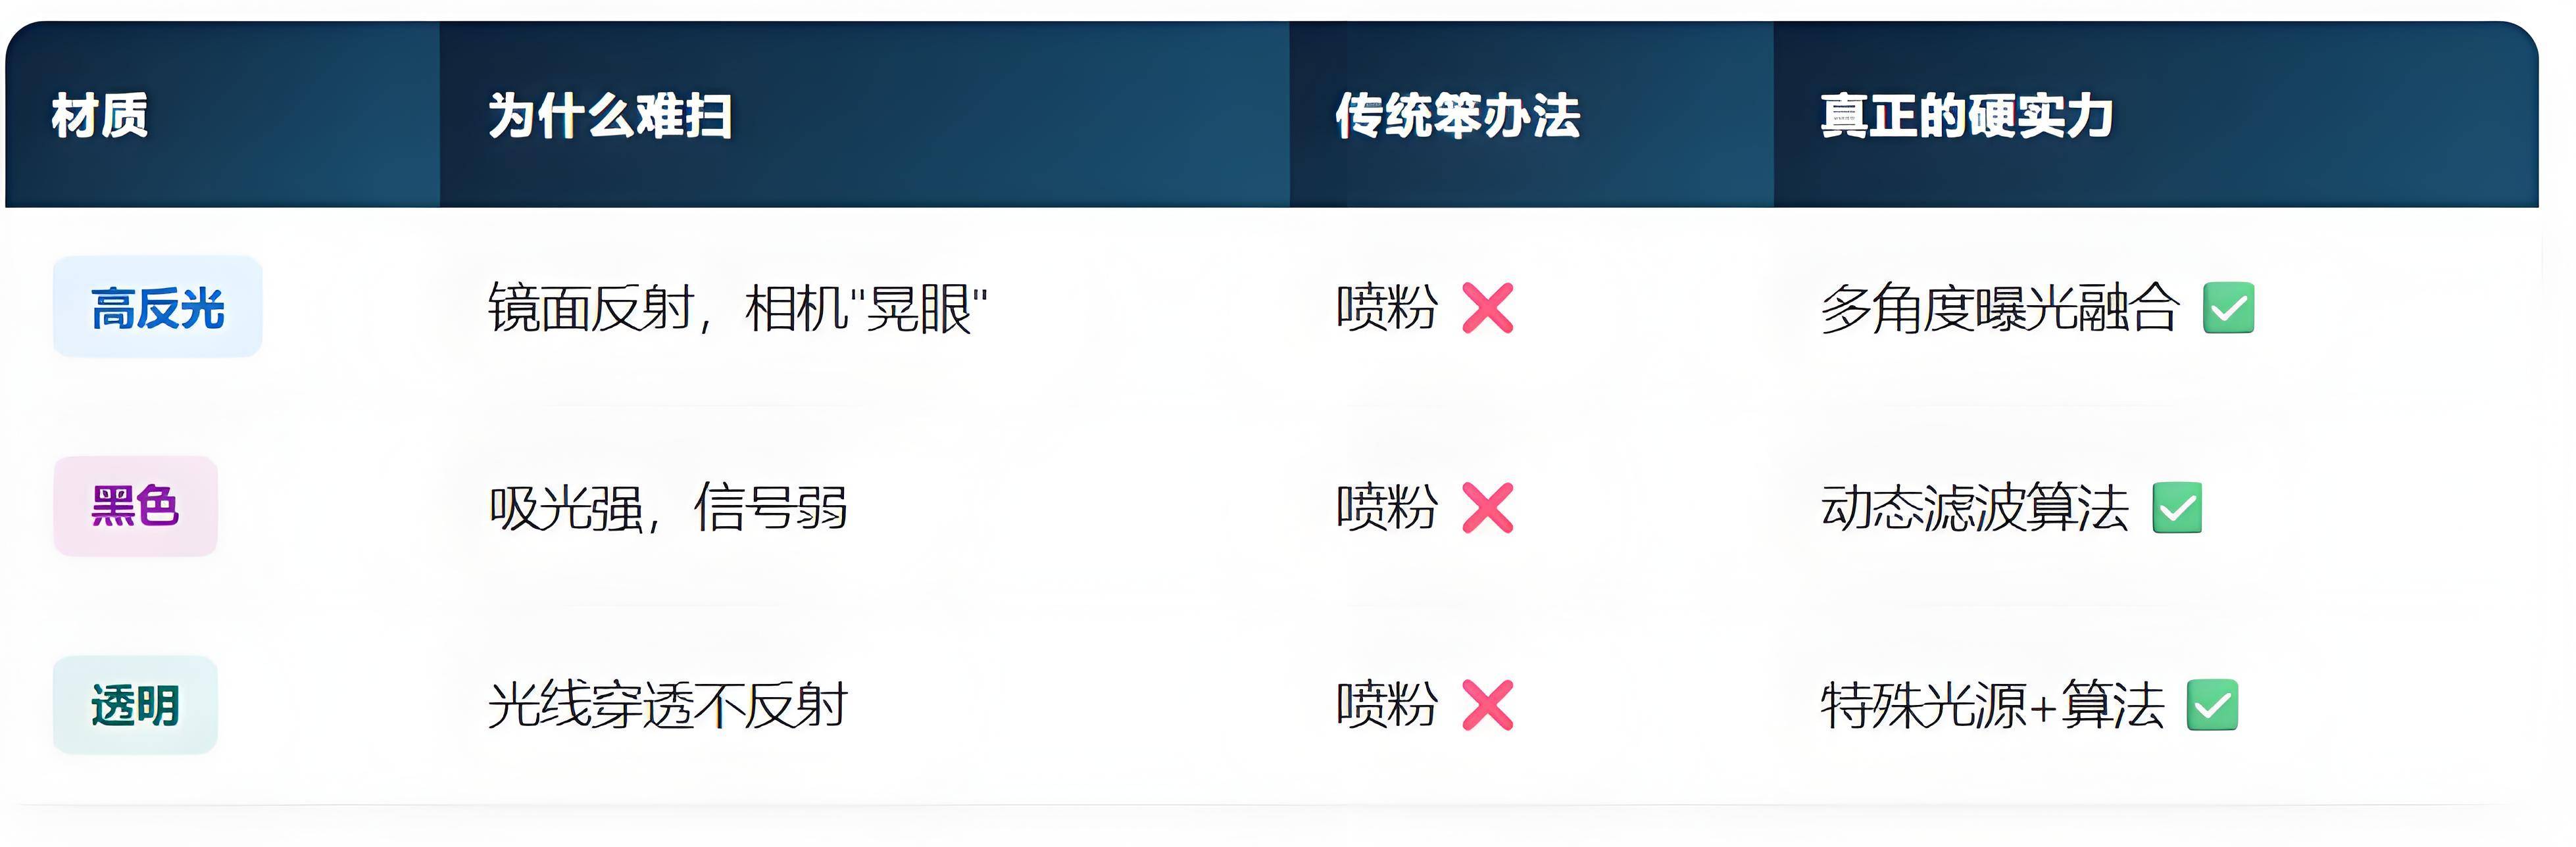
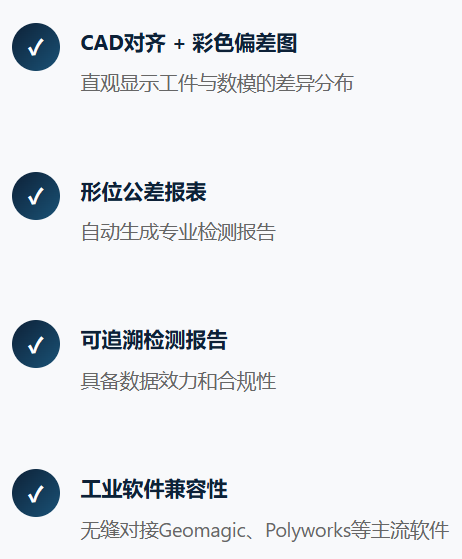
高精度是三维扫描仪的"基本功",测量标准计量球的直径与标称直径的偏差。数值越小,说明三维扫描仪测出的球径越接近真实值,它是保证数据准确性的基础。 高精度测试流程: 标准球实测对比示意: 同一台设备在不同环境下的精度变化: 关键点: 很多入门级三维扫描仪产品只标单幅精度,而且是实验室理想环境下的"佳情况",可如果拿到扫描现场环境,环境光一变、工件材质复杂一点,精度就跳水式下降。 行业趋势显示,三维扫描仪厂商正将宣传重心从"峰值精度"转向"工况适应性",引导客户关注三维扫描设备在自身生产环境中的实际表现。 体积精度衡量的是三维扫描仪在整个工作空间内的综合测量能力。如果说高精度是"看一张照片清不清楚",那体积精度就是"把几十张照片拼成全景图后是否依然清楚"。测试体积精度时,将标准球棒放在工作空间的12个不同位置,测量球心距,对比标称值。 体积精度测试:球棒12位置法 公式: 不同工件长度的精度对比: 核心结论: 在扫描测量中大型工件时,每米误差项(B)的影响远大于固定偏差项(A),这就是为什么体积精度比高精度重要得多,体积精度决定了能不能精准高效地扫描测量中大型工件。 球度是四大指标中容易被忽略,却关键的一个。它衡量的是扫描出来的球面有多"圆",通过将扫描点云数据内和外侧点进行计算,得出同心球壳的厚度。 球度值越小,说明三维扫描仪对球表面形状偏差的捕捉能力越强。 三种"球"的对比: 关键洞察: 只看尺寸精度,三个球的直径可能都是38.1mm,都"合格"。但球度检测之后,差异立现。 尺寸精度好 ≠ 形状精度好! 这就是为什么仅靠"精度0.02mm"这个数字远远不够。 平面度误差是指物体表面与理想水平面之间的偏差数据,它能精准反映平面的起伏程度,包括细节起伏(如微小波纹)和整体起伏(如两端翘起)。 以滑轨为例,若平面度误差大,表面起伏明显,滑动时摩擦增大,就会影响工件稳定性和精密性。 避坑提示: 很多入门级三维扫描仪产品只标"高精度",而且是实验室理想环境下的"佳情况",所以,在选购三维扫描仪时,务必索要完整的四大指标报告,缺一不可! 除了ISO标准的四大指标外,重复精度也是衡量三维扫描仪"靠不靠谱"的重要维度。在同一工件、同一操作人员、同一扫描环境下,连续扫描10次甚至20次,每次结果的偏差范围有多大? 重复精度测试流程: 重复精度好坏对比: 核心影响: 重复精度差,则意味着今天产品合格但明天就可能不合格;张三扫描测量的结果 ≠ 李四扫描测量的结果;三维扫描检测报告不可追溯。 在选购三维扫描仪产品时,为什么单一指标远远不够? 很多人以为:高精度好 = 什么都好。大错特错! 球度能力差的三维扫描设备,扫描标准计量球后,通过软件拟合出的球直径可能依然"合格"(如38.100mm),但实际形状已经失真:表面凹凸不平,像"橘子皮"。 <strong font-weight:700;"="" style="box-sizing: border-box; margin: 0px; padding: 0px; font-weight: bold;">结论:仅靠尺寸误差(Probing Error Size)无法反映真实的形状偏差(Probing Error Form)。 扫描球棒测量球心距时,假设真实情况平面平整(A),若三维扫描仪平面度管控不足,可能出现平面一端翘起1mm(B)。 A与B测得的球心距几乎相同(650.100mm vs 650.099mm),但已存在较大平面度偏差,导致扫描模型与真实工件严重不符。 整体精度管控越好,测量大尺寸工件时的误差放大效应就越小。 检测10cm与100cm的平面,虽然整体形状相似,但随着尺寸放大,平面度误差也会被放大。因此,平面度检测值越小的三维扫描设备,在检测大尺寸工件时,被放大的误差也就越小。 结论: 四大指标(高精度/体积精度/球度/平面度)必须综合考察,缺一不可!这就是为什么ISO标准定义了多个维度,而不仅仅只是一个数字。 通过高分辨率相机+编码点+测量标尺,建立空间参考框架,控制误差累积。摄影测量系统分为两类: 实测数据: 先临三维FreeScan Omni无线一体式手持三维扫描仪配合内置摄影测量后,体积精度从0.015mm+0.03mm/m提升至0.015mm+0.012mm/m。 喷粉的问题: 喷粉会改变工件表面状态,且厚度不可控(几微米-几十微米),对精密检测本身就是误差源。 三维扫描仪选购技巧:让厂家带着三维扫描设备去现场演示! 如果三维扫描仪厂家对软件功能语焉不详,则这款三维扫描仪产品并不值得选择! 第1步:明确需求与预算 第2步:索要四大指标报告 高精度(Probing Error Size)、体积精度(Sphere Spacing/Length Error)、球度(Probing Error Form)、平面度,缺一不可!要求提供ISO 10360-13 或VDI/VDE 2634标准的测试报告。 第3步:带着样件,现场扫描演示 带上高反光件、黑色件以及实际工作中经常需要扫描的工件,让厂家进行现场的扫描演示,参数说得再好,不如扫出来看看实际效果。关注扫描速度、拼接效率和终数据质量。 第4步:评估软件能力 重点关注CAD对齐、偏差图、形位公差报表、检测报告导出、工业软件兼容性,软件是精度价值变现的"一公里"。 第5步:确认合规与售后 重点关注知识产权(避免开源协议风险)、设备能否过审验厂、售后校准响应速度以及培训支持体系。 选错代价: 三维扫描仪选购核心原则: 不要被单一参数迷惑,不要只看宣传册,不要贪图便宜选择知识产权不清晰的产品。带着你的实际工件,走完"五步避坑法",用数据做决策。 一句话建议: 让三维扫描仪厂家去现场实际扫描工件,用数据说话。参数表上的数字再好看,不如实际扫一次来得真实。 记住:三维扫描仪的精度不是一个数字,而是一个体系。高精度、体积精度、球度、平面度,四个维度缺一不可!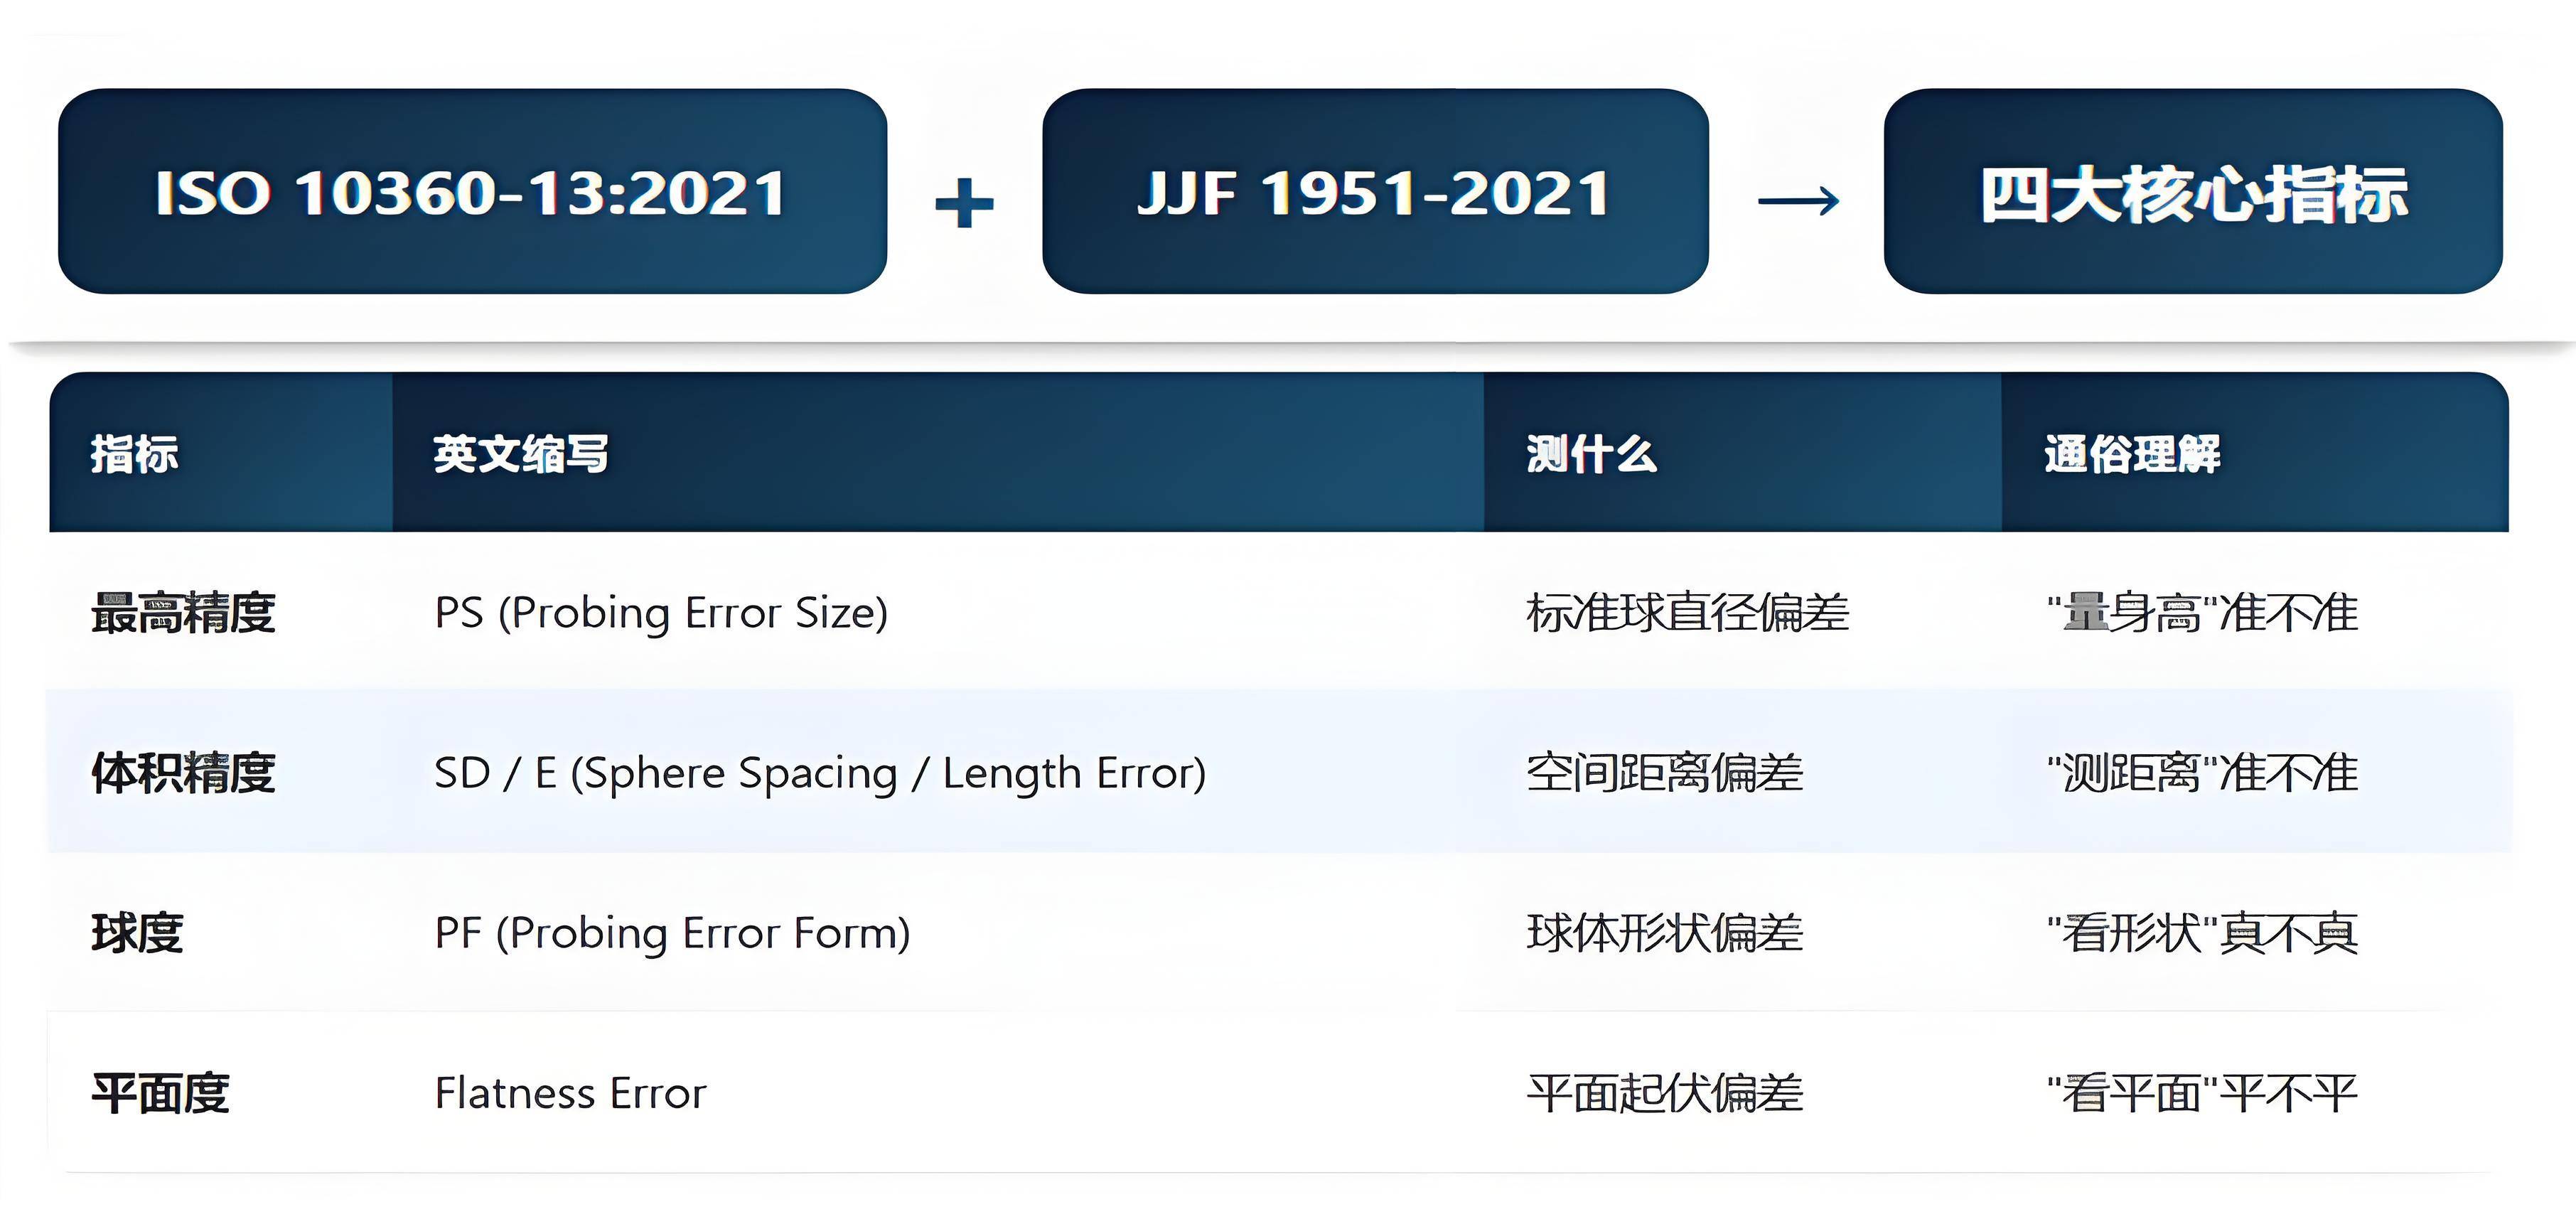
指标一:高精度(Probing Error Size)
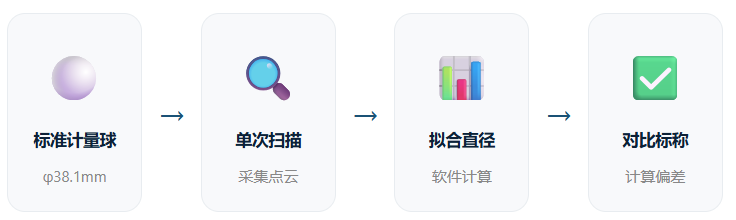
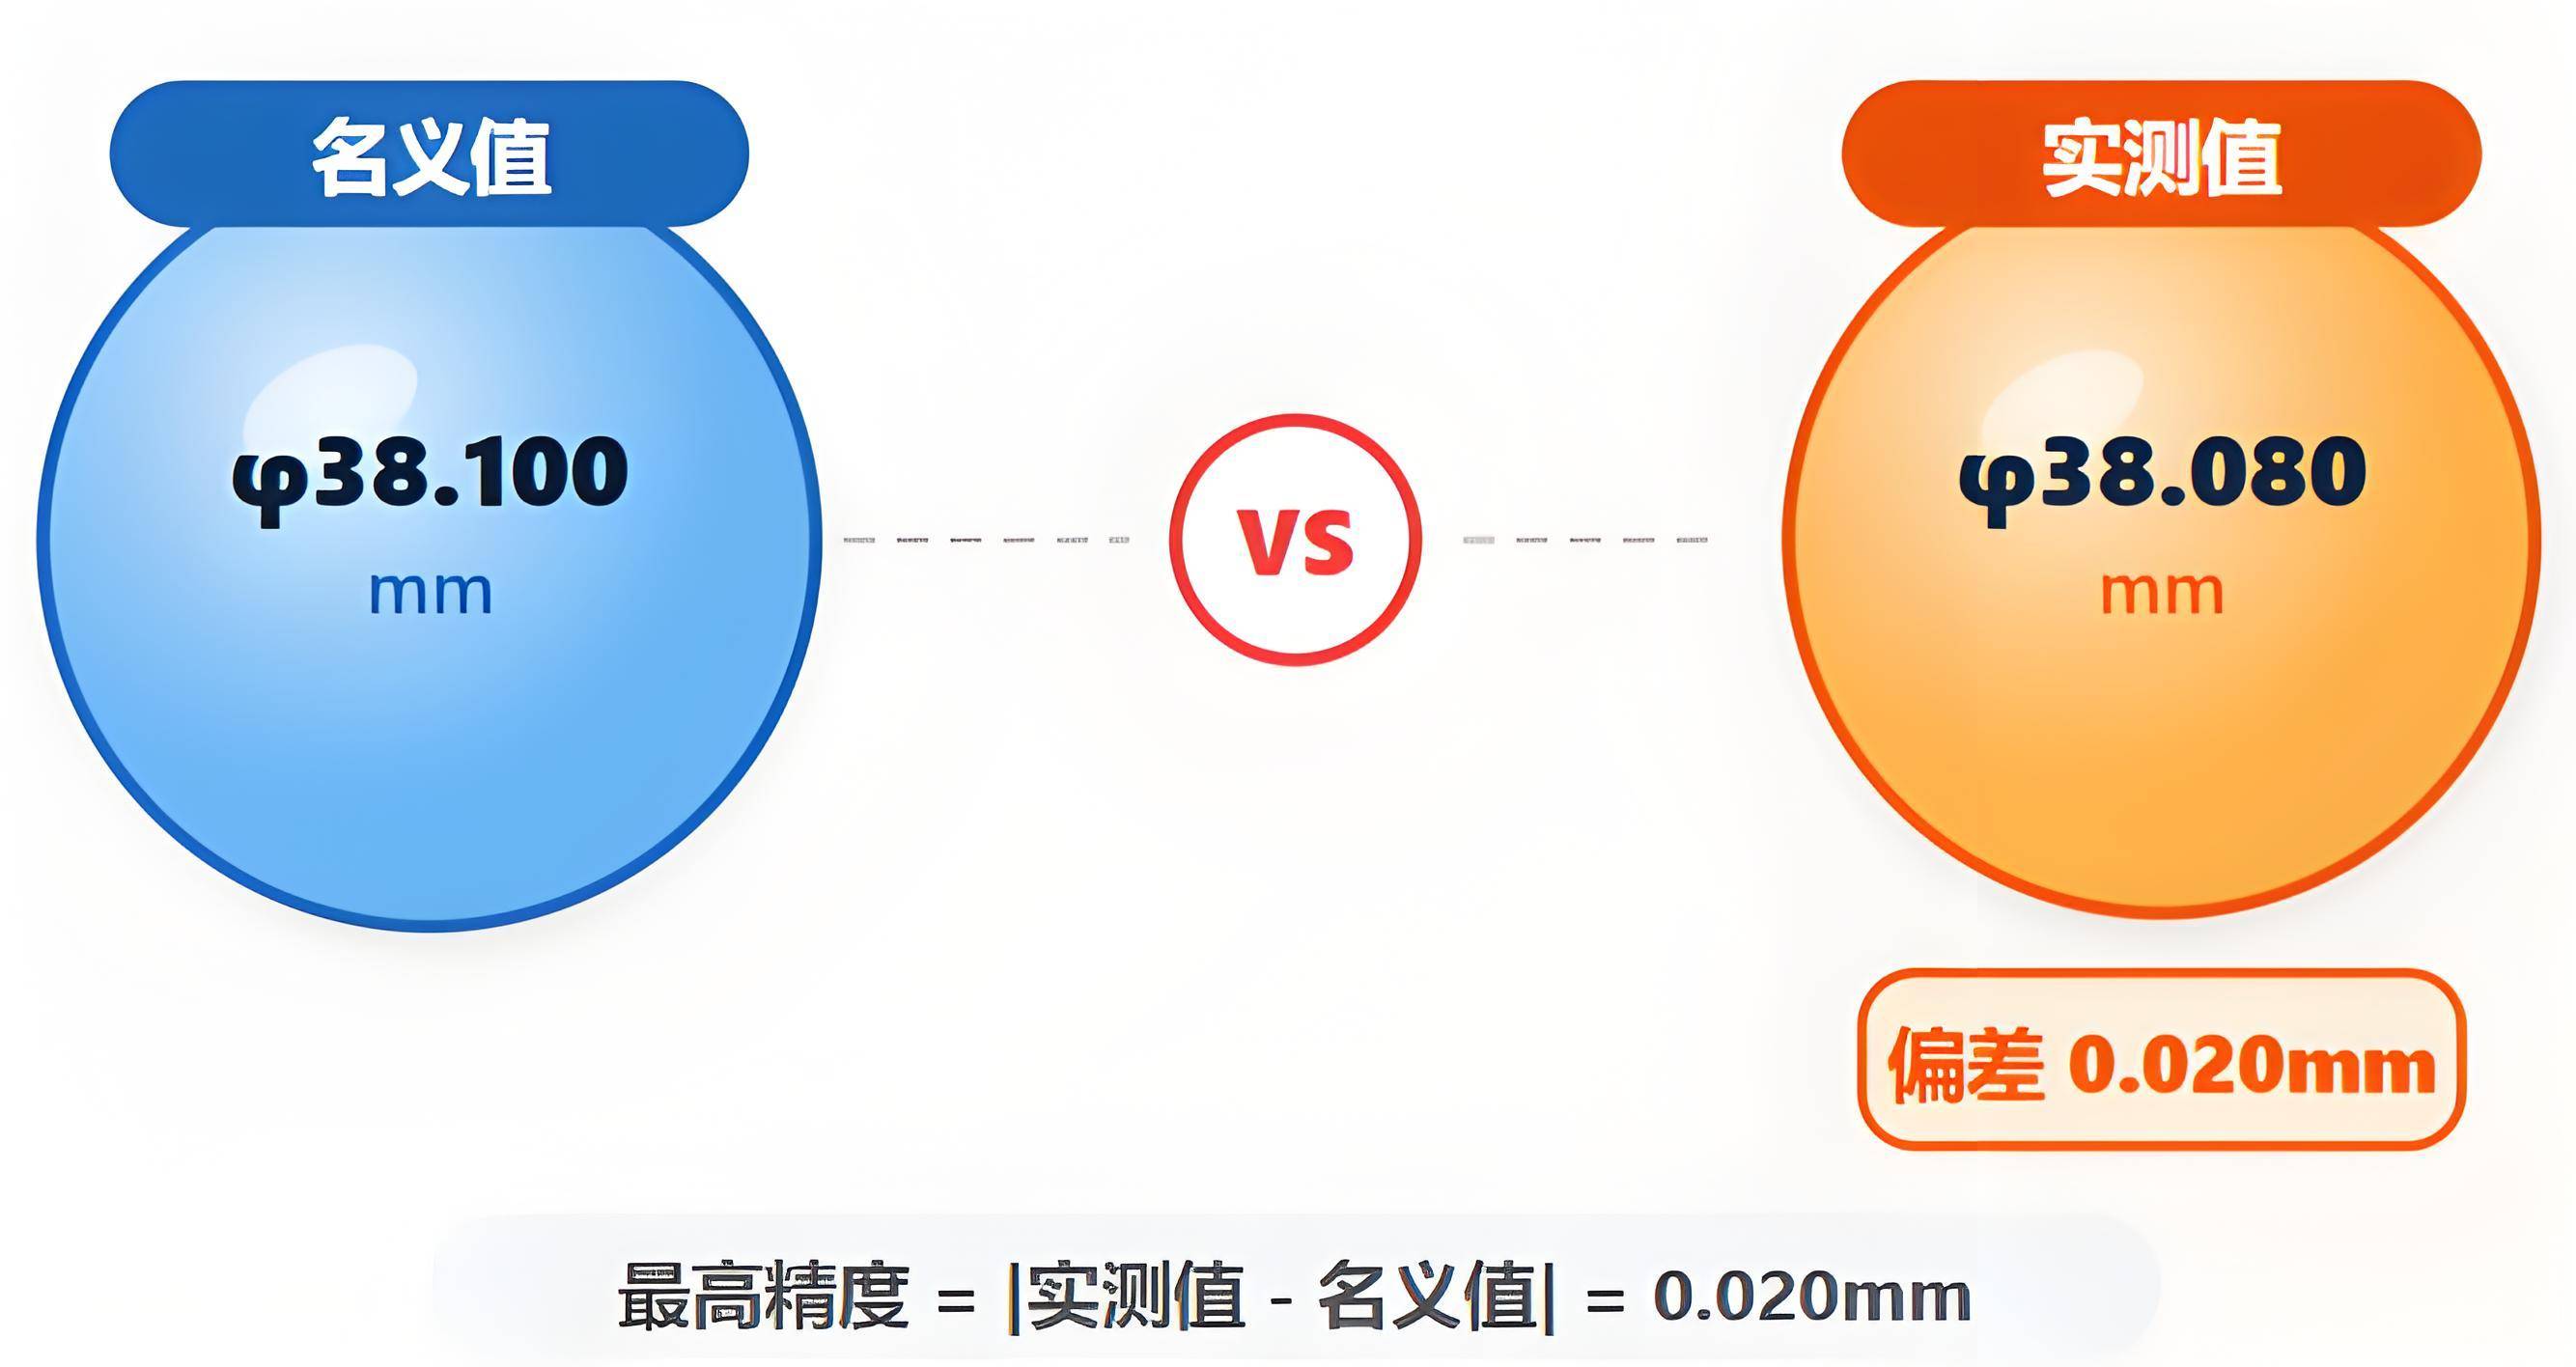
环境 精度表现 实验室 0.015mm 恒温车间 0.025mm 普通车间 0.050mm 户外环境 0.100mm及以上 指标二:体积精度(Sphere Spacing/Length Error)
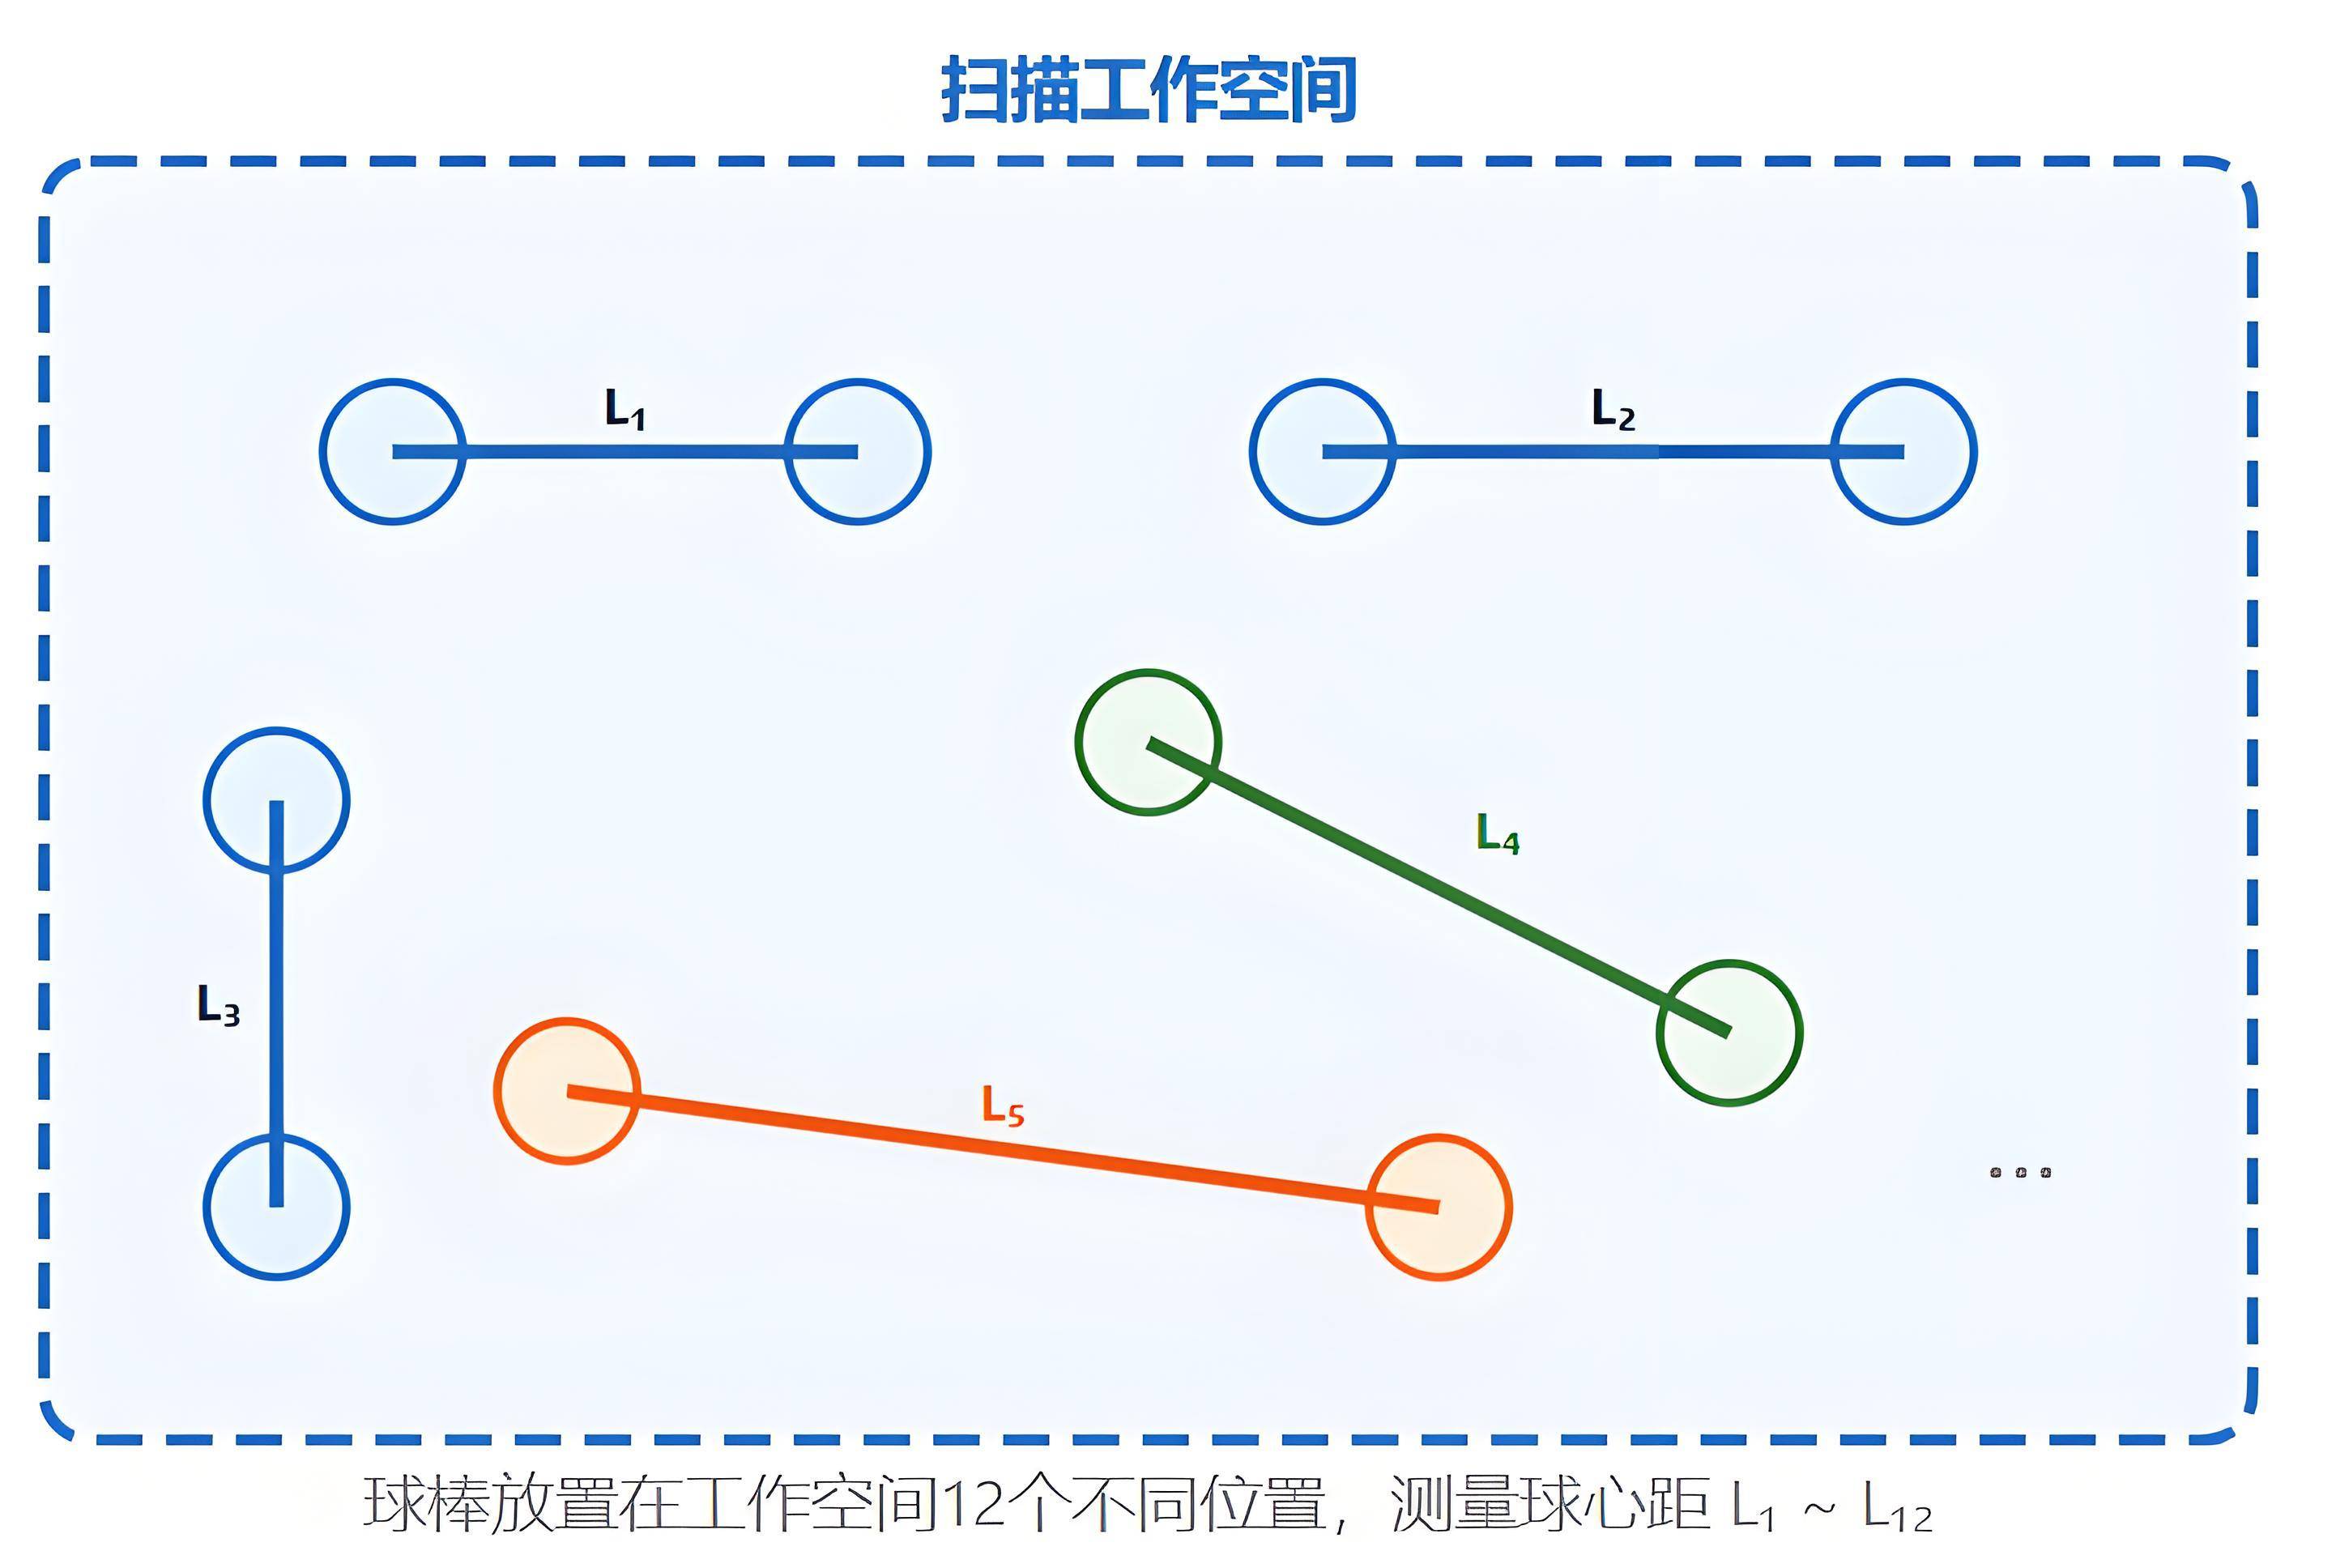
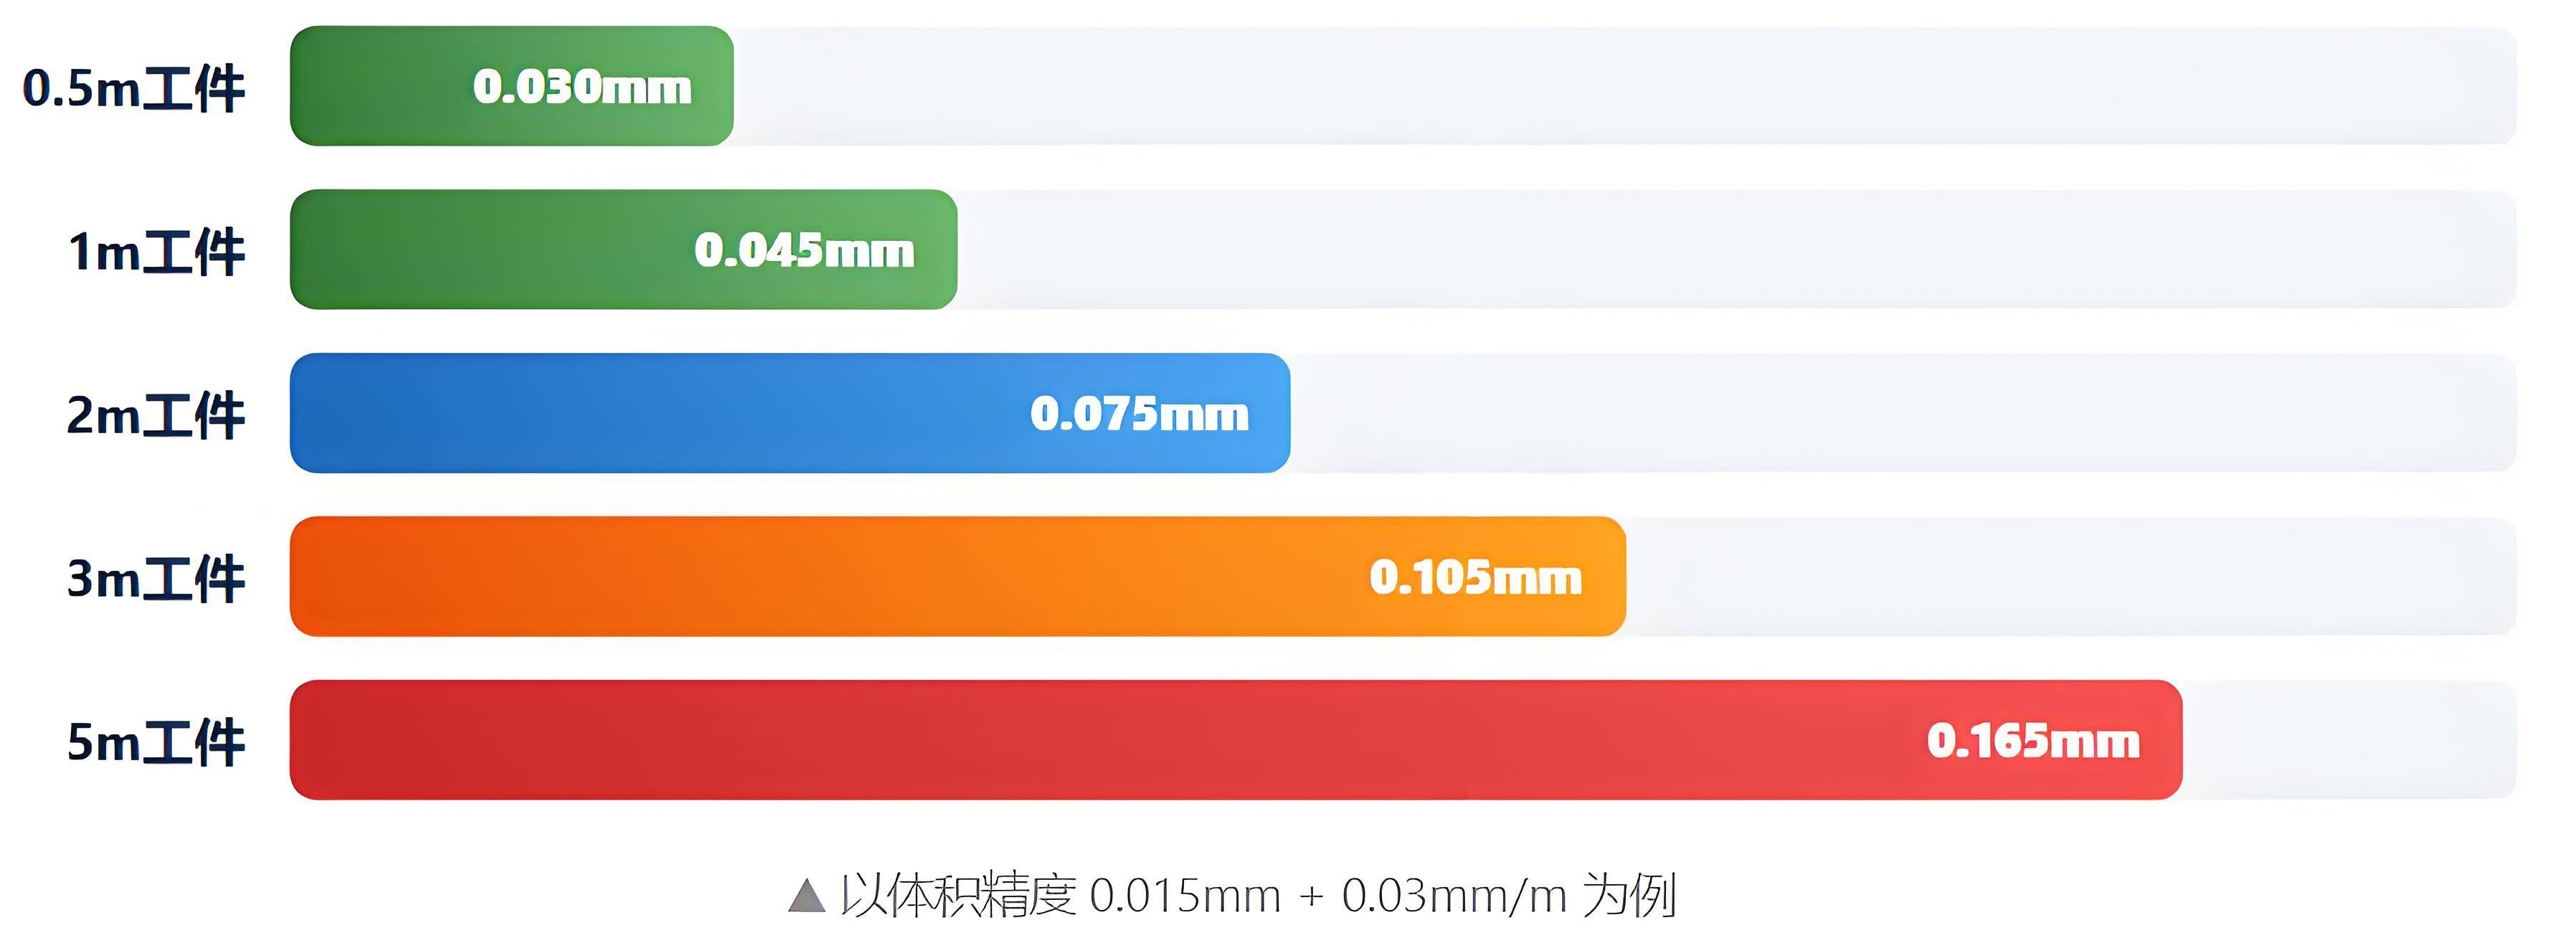
应用场景 工件长度 预期精度 汽车车身 约2m 0.075mm 飞机机翼 约3m 0.105mm 风电叶片 约5m 0.165mm 指标三:球度(Probing Error Form)
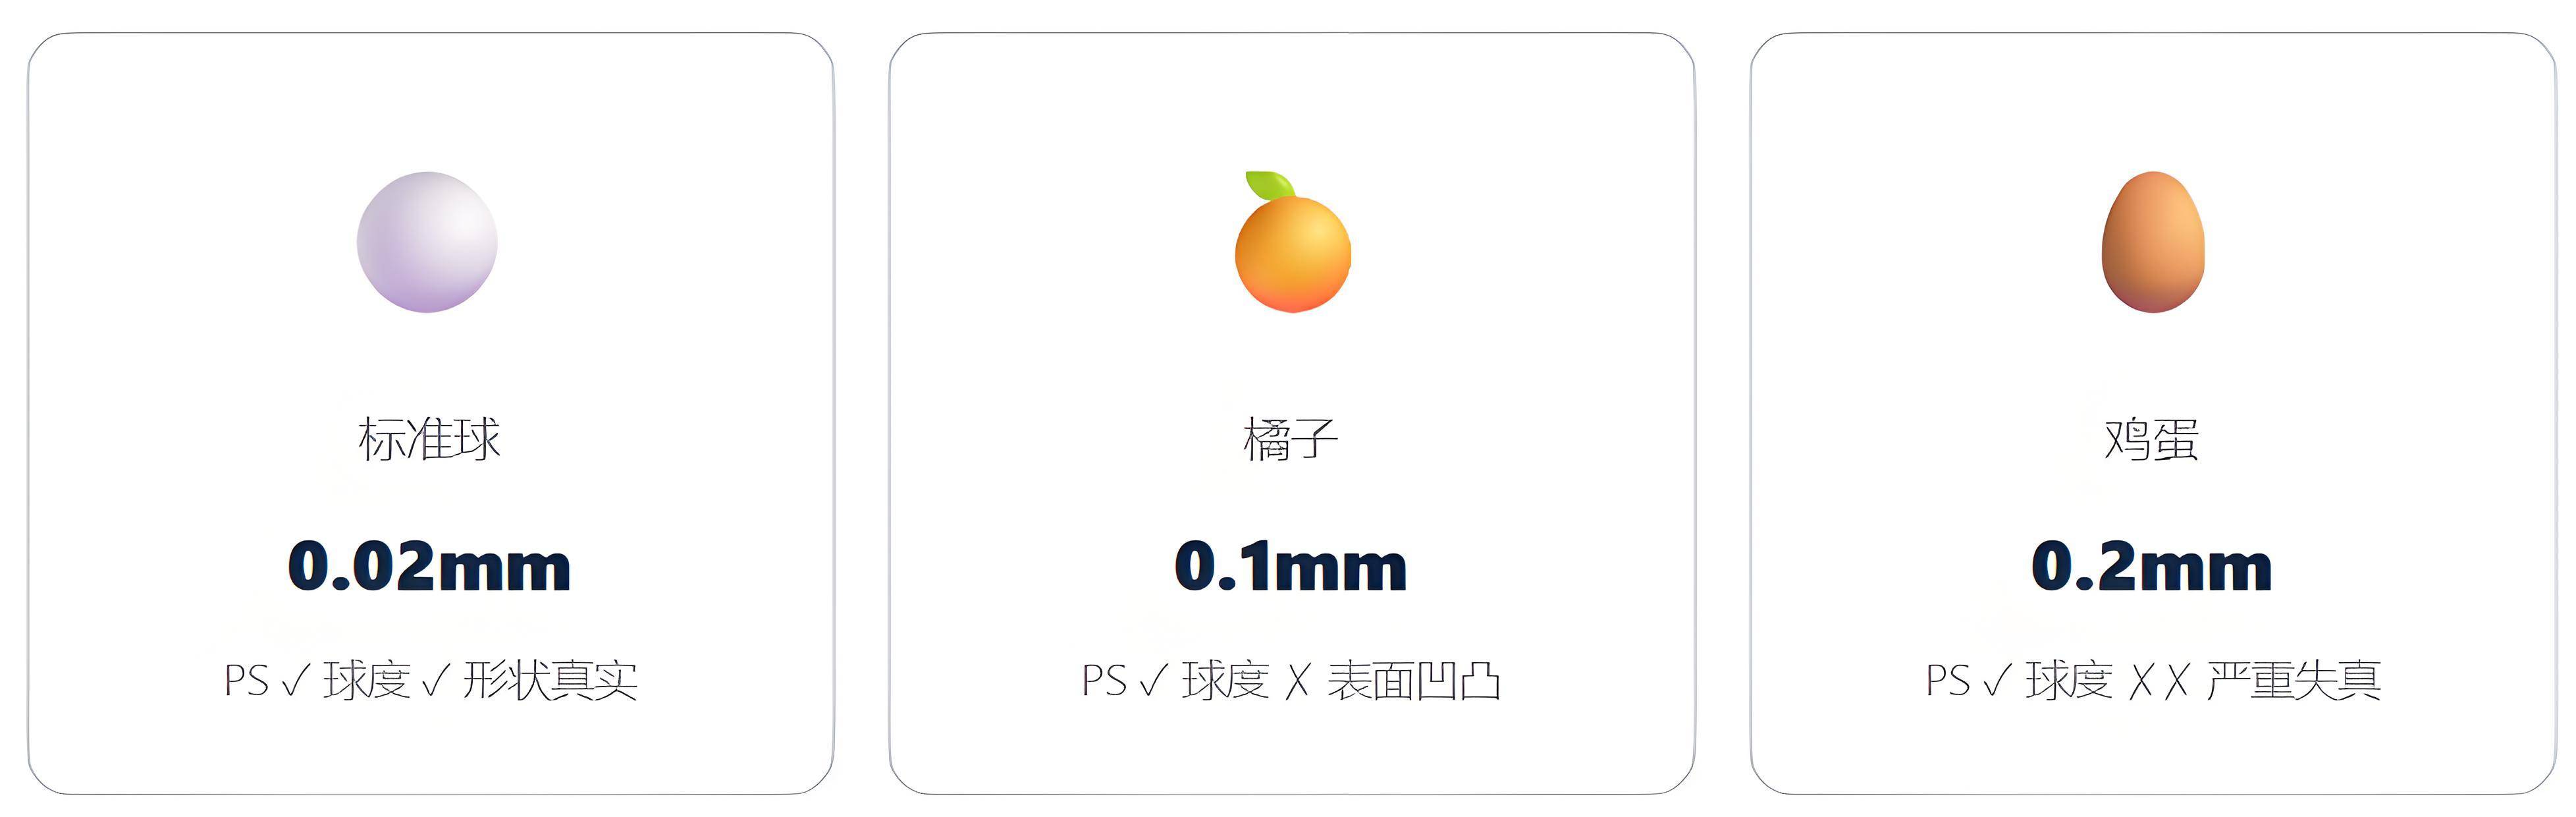
指标四:平面度
三维扫描仪四大指标总结
补充指标:重复精度 —— 稳定性的灵魂
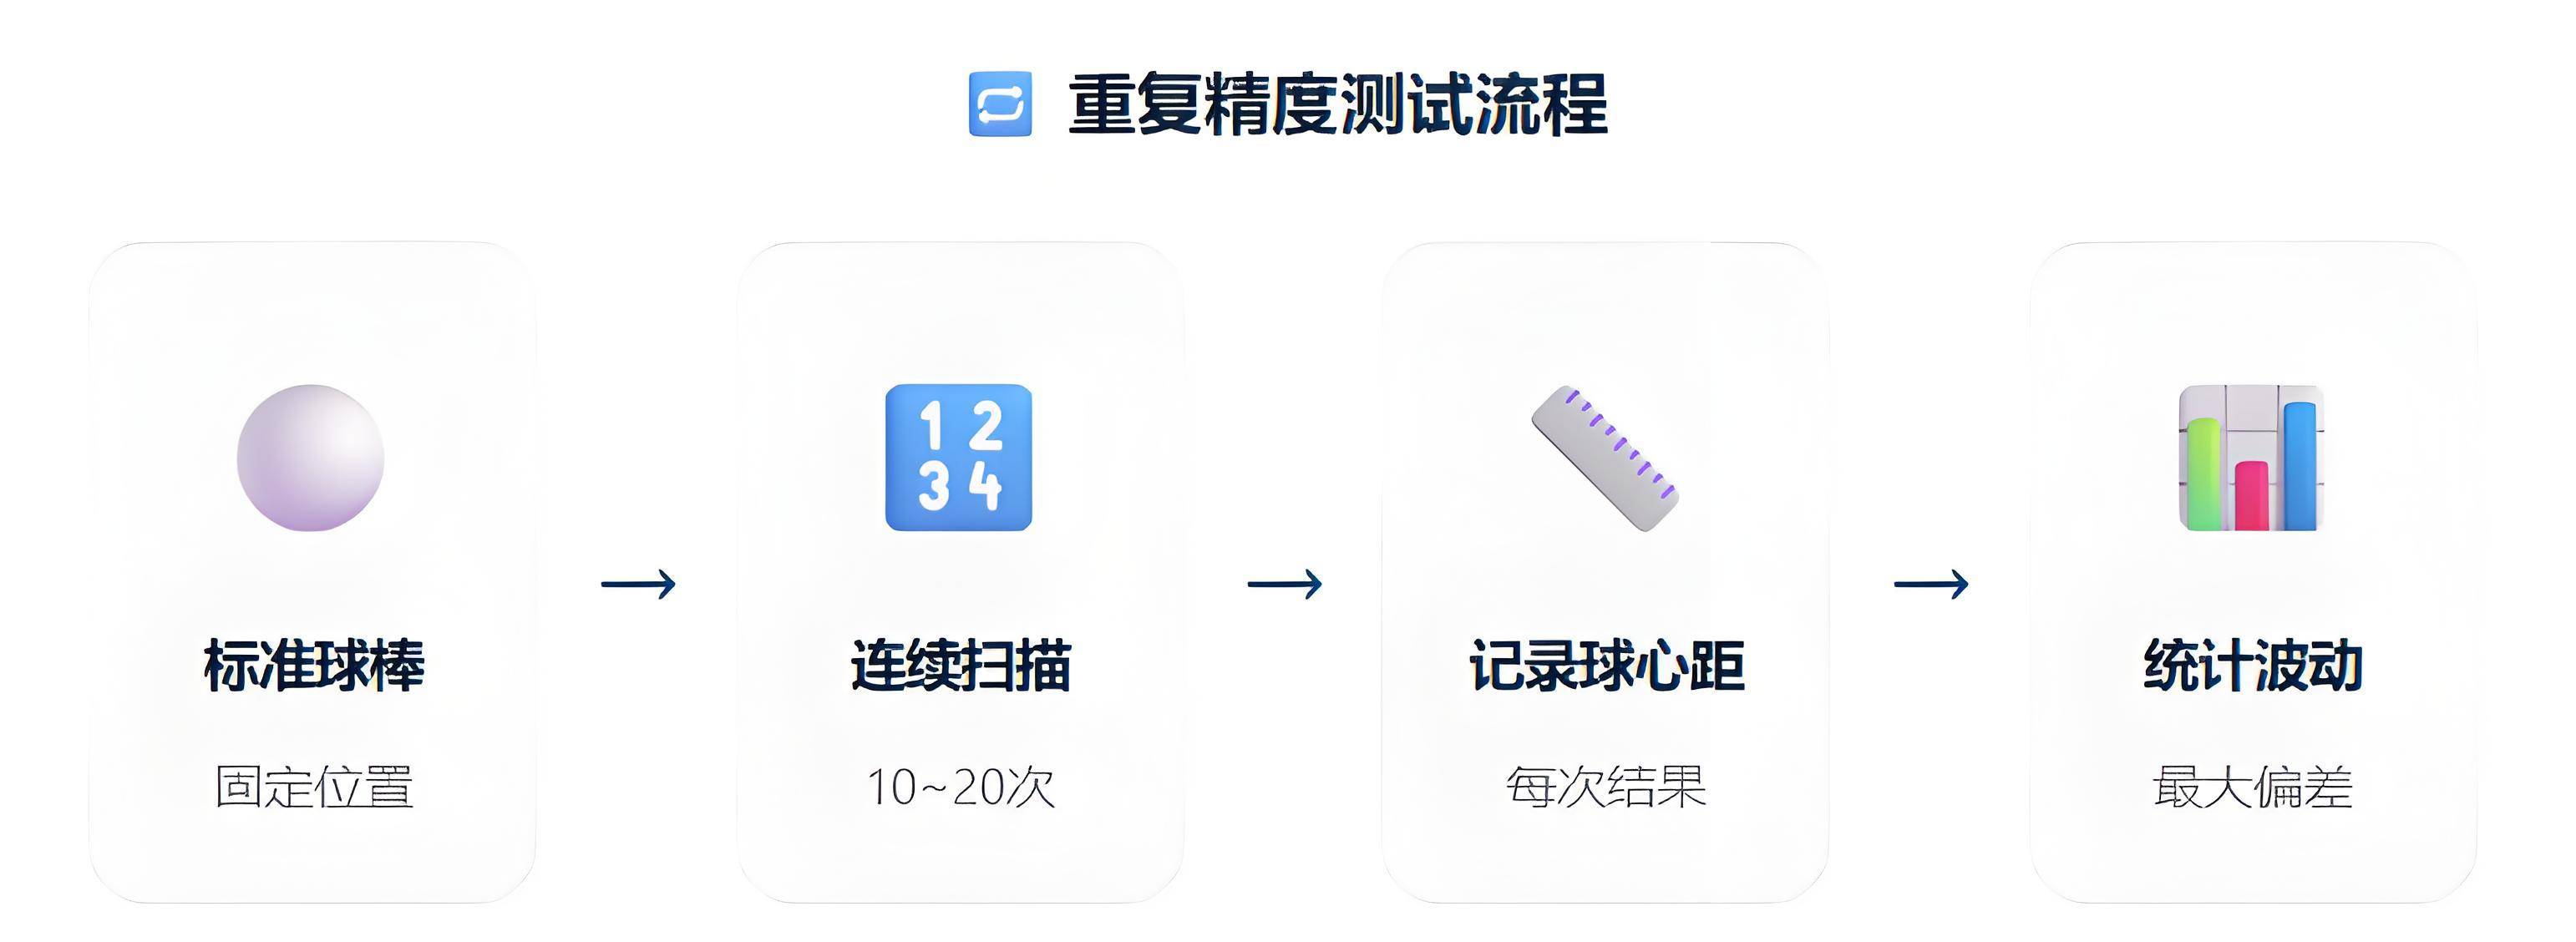
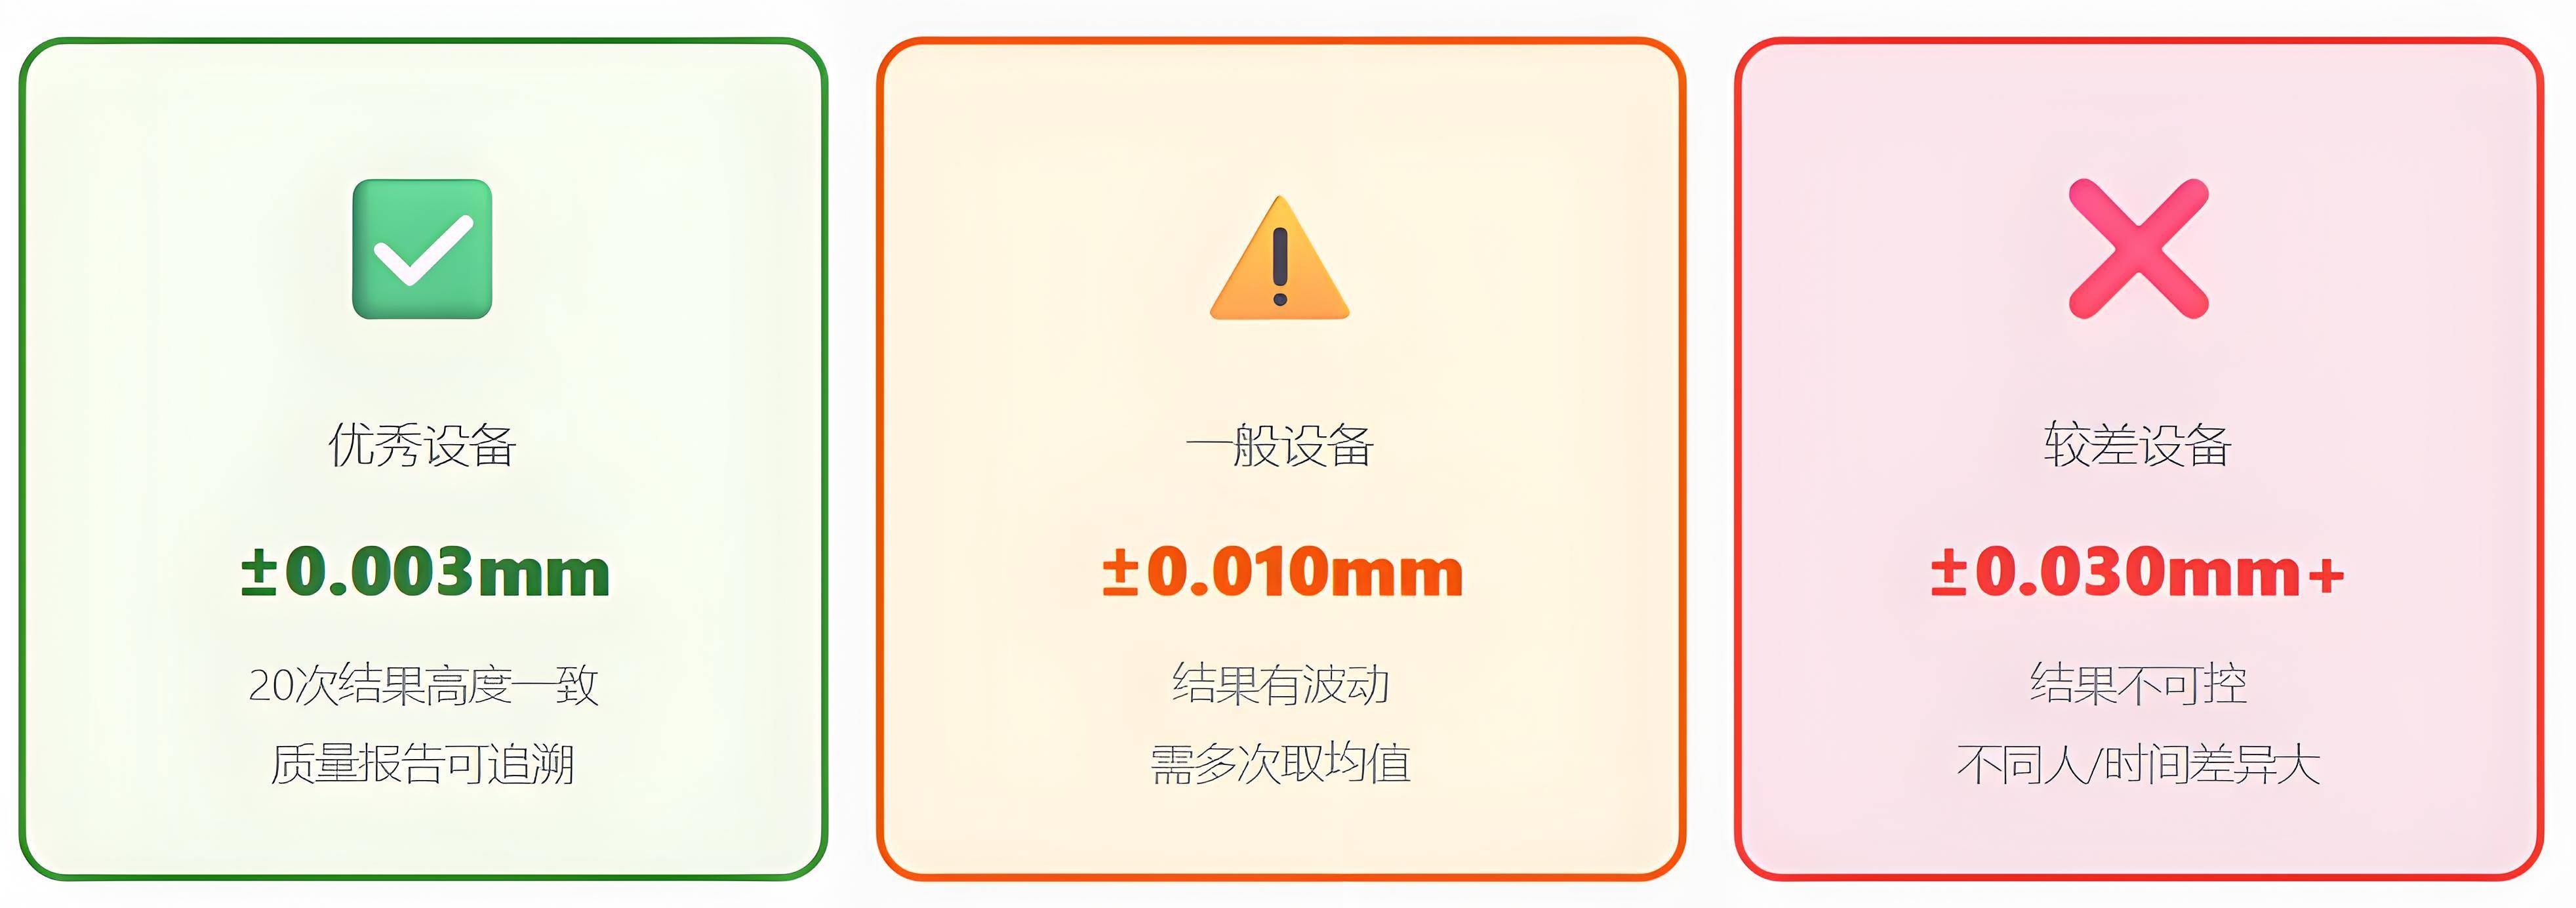
真正靠谱的三维扫描设备,20次扫描偏差应稳定在0.005mm以内。3、指标间的"跷跷板"
案例一:球度"造假"
案例二:平面度"隐身"
误差放大效应
4、大型工件扫描:精度控制的"天花板" —— 误差累积与摄影测量
误差累积:大型工件三维扫描的致命伤
摄影测量:精度"外挂"
5、材质适应性与软件生态
三维扫描仪难以扫描的三大材质
软件才是真正的"灵魂":硬件决定采集上限,软件决定有效利用率
6、三维扫描仪选购实战:五步避坑法 —— 从需求到交付的完整路径
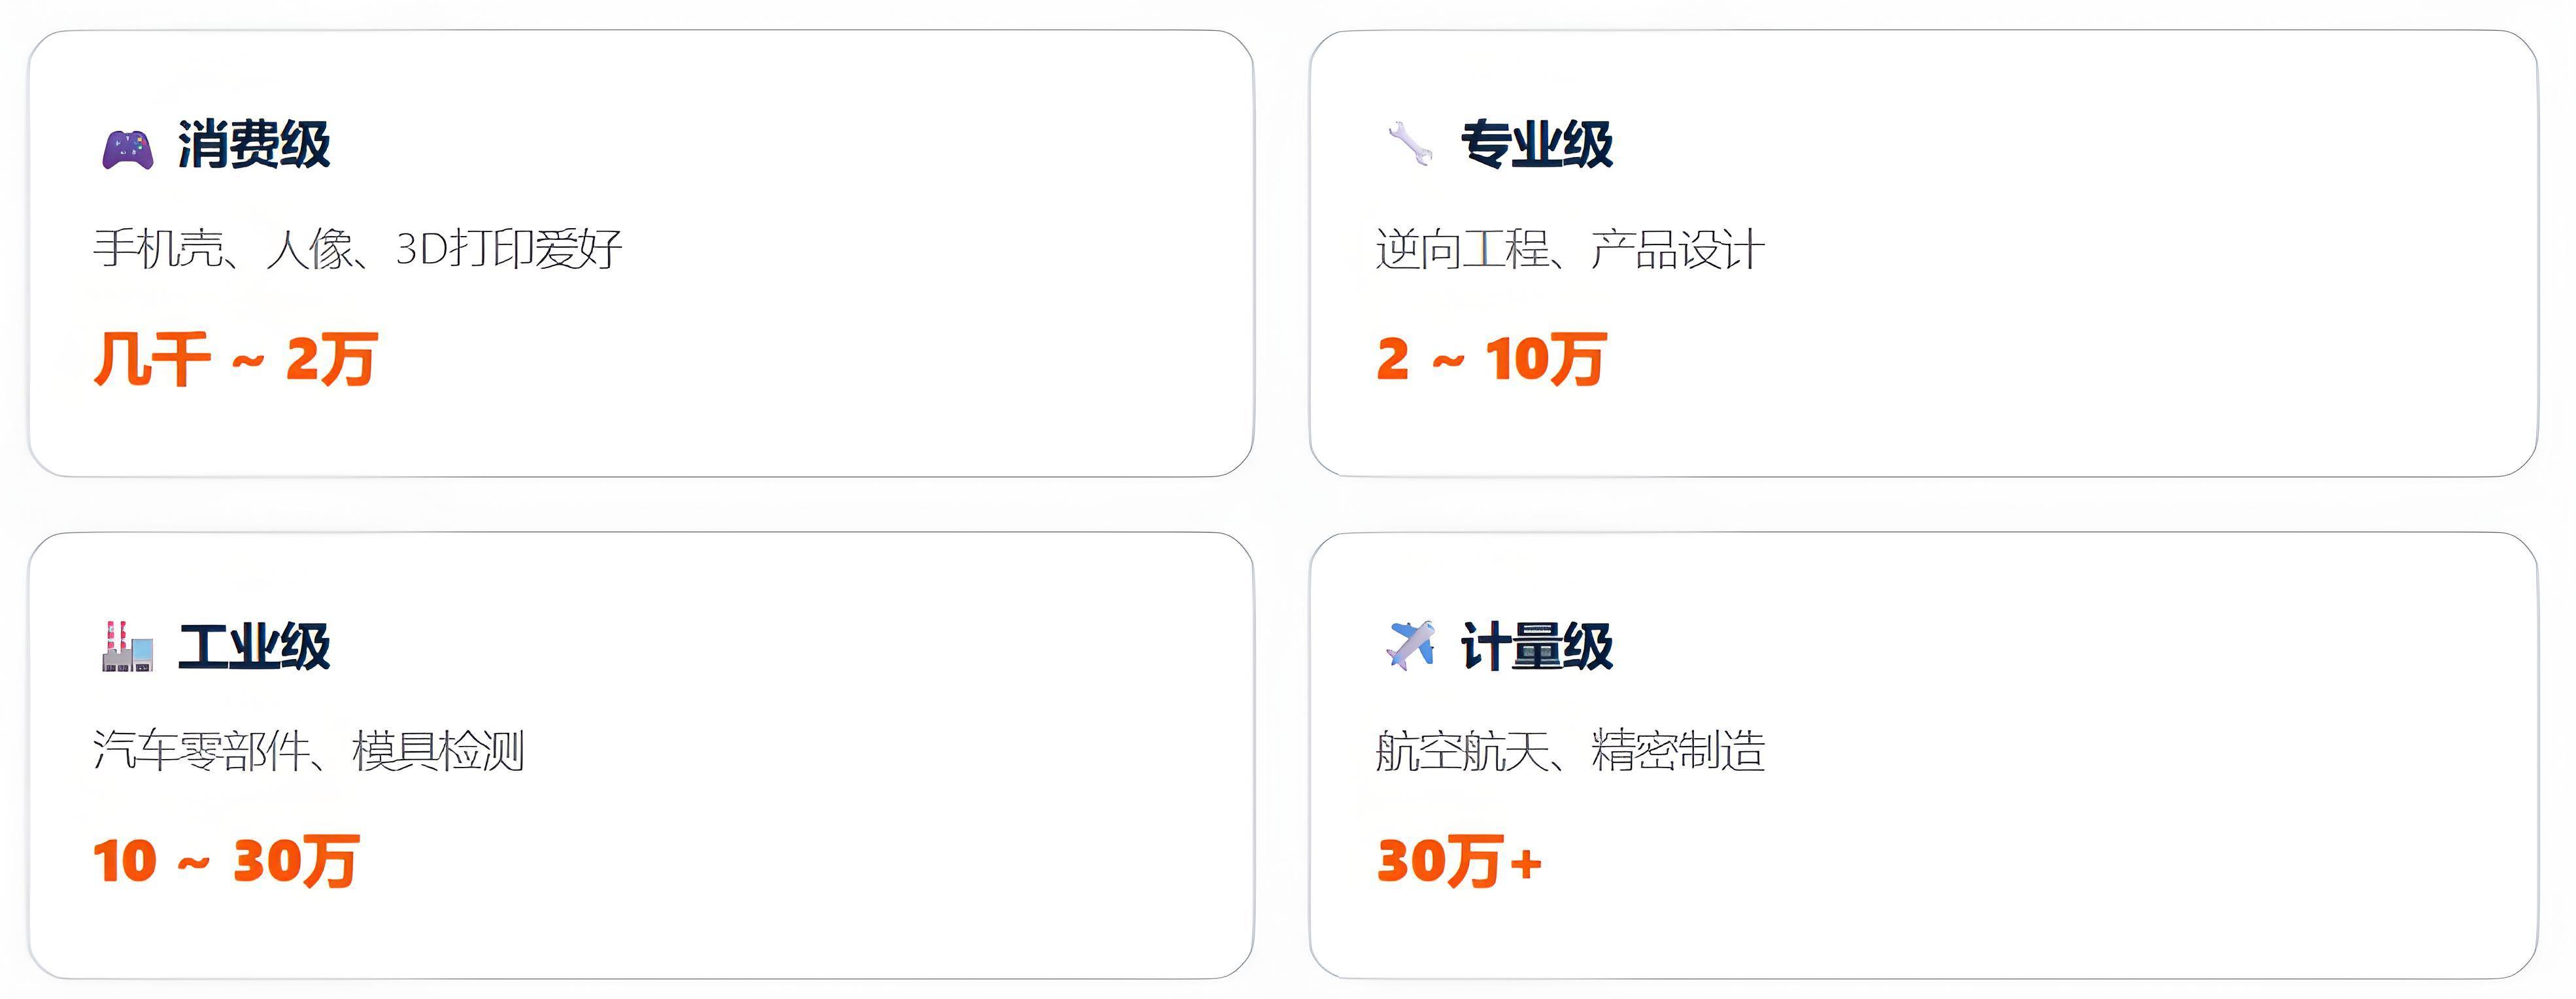
价格参考
7、三维扫描仪选购六大核心结论
1. 精度是一个体系
2.国际标准是底线
3.大型工件扫描测量靠组合拳
4.工况适应性比峰值精度更重要
5.软件决定有效利用率
6.按需选择,合规为先
以上就是《三维扫描仪选购避坑指南,详解三维扫描仪四大核心指标与五步选购避坑法》的全部介绍,希望能为大家提供切实帮助。
对于企业而言,工业测量仪器的精度与稳定性直接影响生产效率与产品质量,因此选择一家经验丰富、靠谱的合作商至关重要。我们在工业测量仪器领域深耕十余载,不仅积累了扎实的技术经验,更能为客户提供从设备选型、安装调试到售后维护的全流程支持。
如果您有相关需求或想进一步了解产品细节,欢迎随时拨打我们的咨询电话:18018388660,我们将竭诚为您服务!

好的创意来自对话。期待与您交流!
联系我们


